
Opérations complémentaires
Les opérations complémentaires sont les étapes entre la pièce brute ou usinée et la pièce que vous montez : traitement thermique, traitement de surface et revêtement, peinture et assemblage. QProcess les intègre à la même commande que la fonderie, la forge ou l'usinage : vous avez un seul interlocuteur et un seul dossier de documents pour la pièce finie.
Demander un devis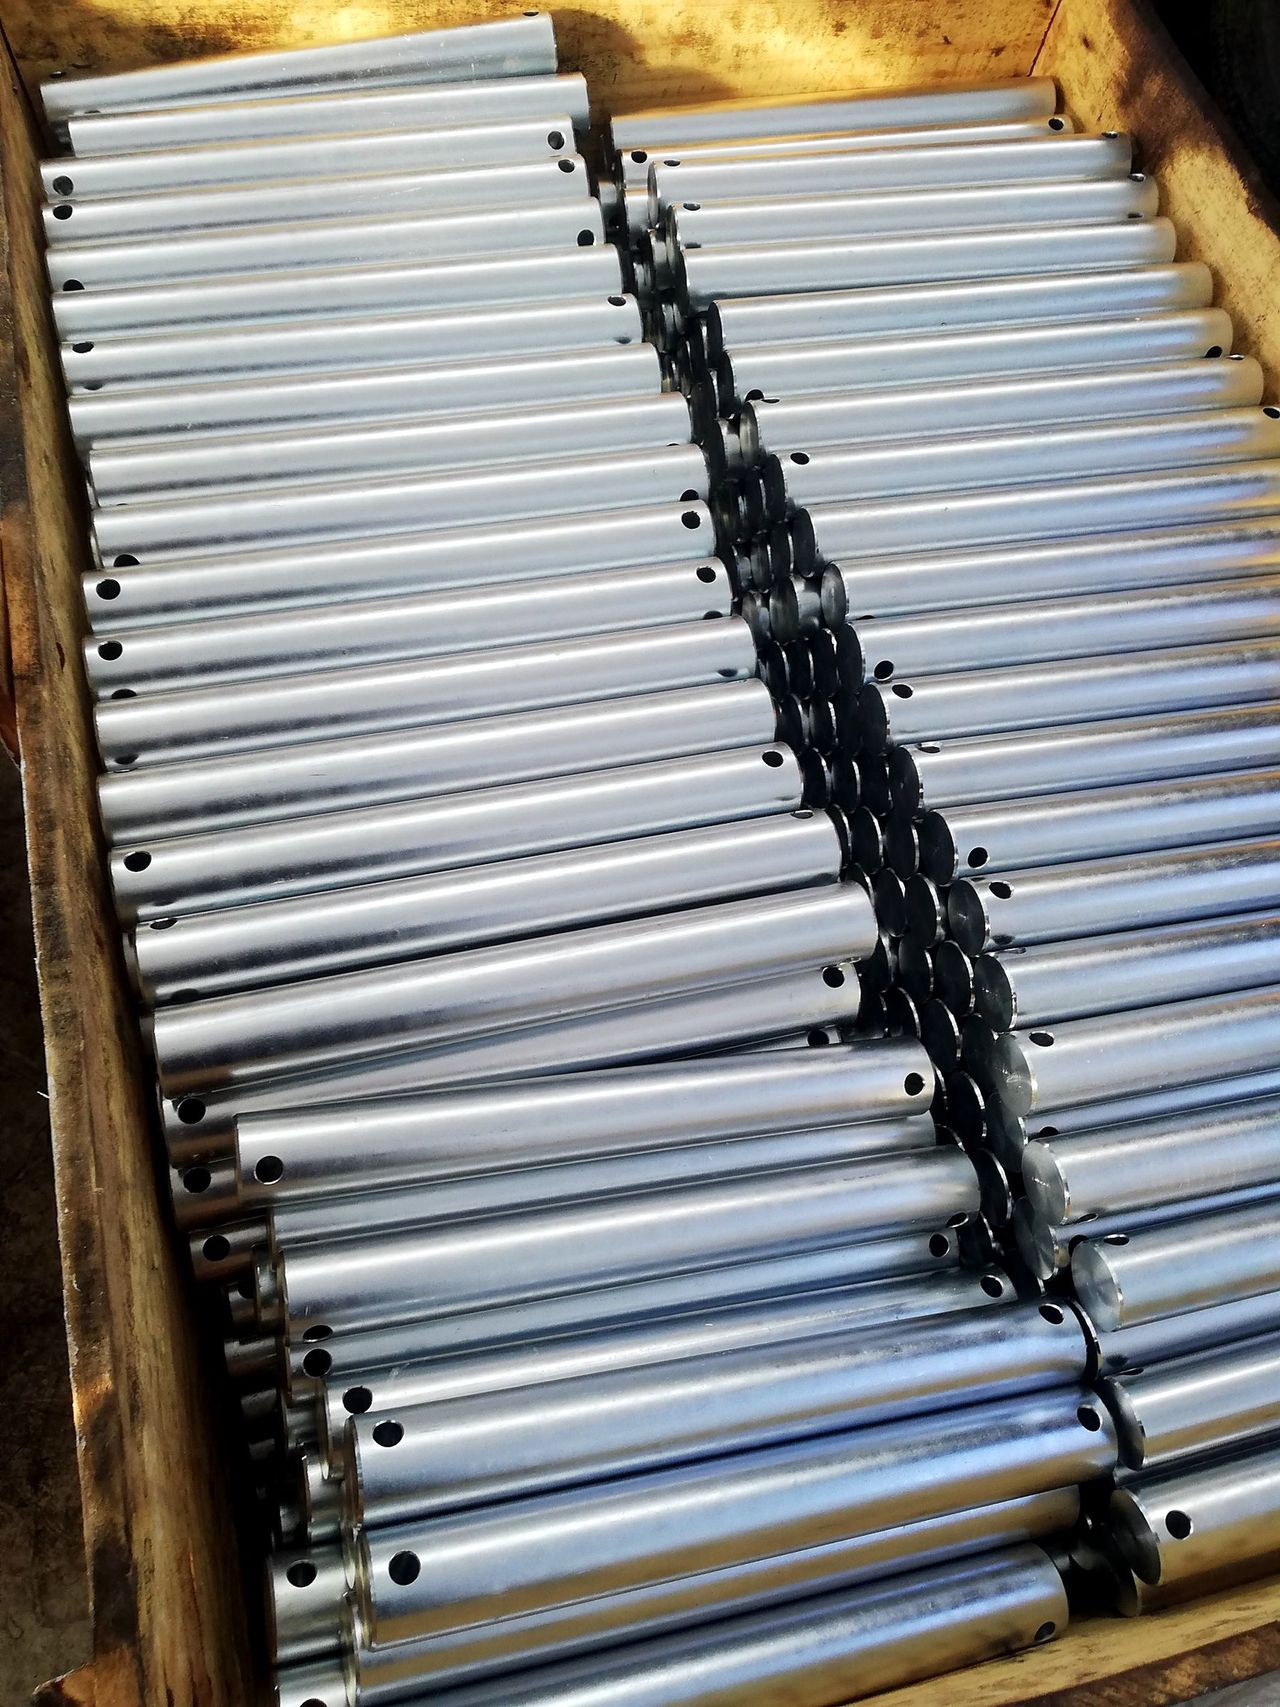
L'essentiel
Documents
- Enregistrements de traitement thermique et rapports de dureté
- Rapports d'épaisseur de revêtement
- Résultats au brouillard salin si spécifiés
Traitement thermique
Le traitement thermique donne la dureté, la résistance et la ténacité exigées par le plan. Les traitements courants sont :
Normalisation (+N)
affine la structure des pièces forgées et moulées et homogénéise les caractéristiques avant usinage.
Trempe et revenu (+QT)
haute résistance et ténacité, par exemple pour les arbres et pièces forgées en 42CrMo4 et 34CrNiMo6.
Cémentation
surface dure et résistante à l’usure sur un cœur tenace, par exemple pour les engrenages et axes en 16MnCr5.
Trempe par induction
durcit des zones choisies, comme les portées de roulement ou les dentures, le reste de la pièce restant doux.
Les résultats sont documentés par un enregistrement de traitement thermique et des mesures de dureté ; la profondeur de cémentation est indiquée si elle est spécifiée.
Traitement de surface et revêtement
Galvanisation à chaud
selon EN ISO 1461 pour les pièces et structures en acier exposées en extérieur.
Zingage électrolytique
avec passivation pour les petites pièces, la visserie et les pièces tournées.
Thermolaquage
(peinture poudre électrostatique) pour des finitions durables en teintes RAL.
Cataphorèse (KTL)
pour une protection anticorrosion homogène sur toutes les surfaces, souvent comme primaire sous une finition.
Anodisation
pour l’aluminium et passivation pour l’inox.
L’épaisseur de revêtement est mesurée et documentée. Les exigences anticorrosion, par exemple une catégorie de corrosivité selon ISO 12944 ou un essai au brouillard salin selon ISO 9227, sont convenues quand votre spécification les prévoit.
Peinture
La peinture liquide, primaire et finition, est utilisée pour les grandes pièces, les pièces de fonderie et les ensembles soudés, et quand un système de peinture précis est imposé. Teinte, système de peinture et masquage des surfaces usinées sont convenus sur le plan ou dans la commande.
Assemblage
Les pièces peuvent être livrées en sous-ensembles : roulements et bagues emmanchés, visserie et joints posés, pièces usinées et moulées assemblées. Les sous-ensembles sont contrôlés selon le plan et l’essai convenu, puis emballés pour l’export.
Un seul interlocuteur pour la pièce finie
Les opérations complémentaires font partie de la même commande que la fonderie, la forge ou l’usinage CNC. Nous planifions l’enchaînement, choisissons les spécialistes et contrôlons le résultat ; vous n’avez pas d’autres fournisseurs à coordonner. Vous recevez une pièce finie avec un seul dossier de documents.
Documents des opérations complémentaires
Documents courants : enregistrements de traitement thermique et rapports de dureté, rapports d’épaisseur de revêtement et, si spécifié, résultats d’essai au brouillard salin. Plus d’informations sur la page qualité.
Les plans ne sont transmis aux fabricants qu’après suppression du nom et du logo de votre entreprise. Demander un devis ou découvrir notre méthode.
Questions fréquentes
Pourquoi commander traitement thermique et revêtement avec la pièce ?
Parce que les étapes dépendent les unes des autres. Le traitement thermique influe sur les surépaisseurs d'usinage et les déformations, l'épaisseur du revêtement sur les ajustements et les filetages. Quand un seul acteur coordonne l'enchaînement, la responsabilité de la pièce finie reste au même endroit.
Quels traitements thermiques proposez-vous ?
Les plus courants sont la normalisation, la trempe et revenu, la cémentation et la trempe par induction. Le traitement est choisi selon la matière et les caractéristiques exigées sur votre plan, et documenté par un enregistrement de traitement thermique et des résultats de dureté.
Quelle différence entre thermolaquage et cataphorèse ?
Le thermolaquage applique une poudre par voie électrostatique, cuite ensuite au four ; il donne une couche de finition épaisse et durable dans de nombreuses teintes. La cataphorèse (KTL) dépose la peinture depuis un bain aqueux sur toutes les surfaces, cavités comprises, et sert souvent de primaire anticorrosion sous une finition poudre ou liquide.
Envoyez votre plan. Vous recevez un devis sous 3 à 5 jours ouvrés.
Vos plans sont traités de manière confidentielle ; NDA sur demande.