
Fonderie
QProcess fournit des pièces de fonderie en fonte, acier, aluminium et alliages cuivreux, coulées par des fonderies en Turquie. Pour chaque pièce, nous choisissons le procédé et la fonderie, puis pilotons les échantillons, l'usinage, le contrôle et la livraison.
Demander un devis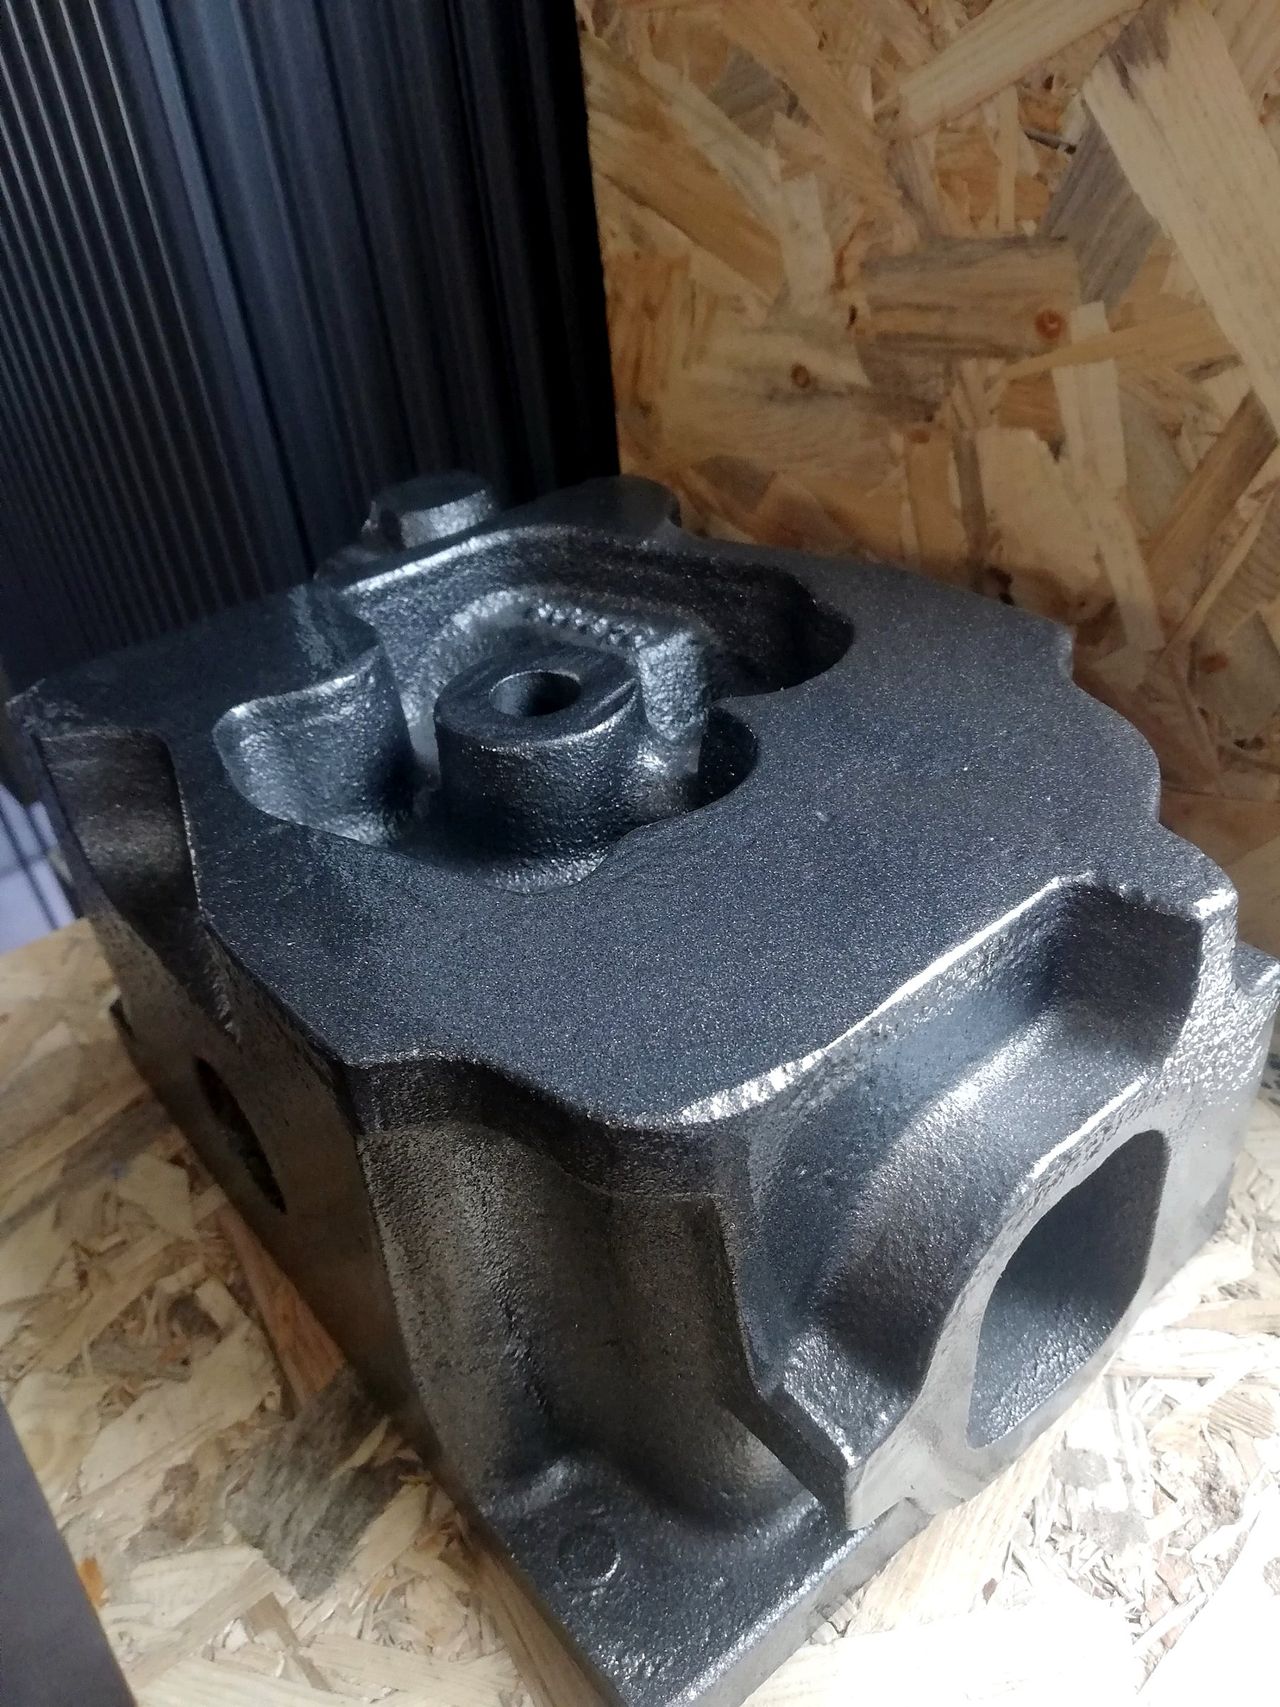
Dans cette rubrique
- Moulage au sablePièces moulées au sable en fonte grise, fonte GS, acier moulé, aluminium et bronze, coulées en Turquie, livrées brutes ou usinées avec certificat 3.1.
- Fonderie sous pressionPièces en fonderie aluminium sous pression pour carters, couvercles et supports, coulées en Turquie et livrées usinées, revêtues et contrôlées.
- Moulage en coquillePièces moulées en coquille par gravité ou basse pression, en aluminium et alliages cuivreux, coulées en Turquie pour des séries de pièces saines et traitables.
- Fonderie à la cire perduePièces en fonderie à la cire perdue (microfusion) en acier, acier allié et inox, coulées en Turquie : formes complexes, détails fins et peu d'usinage.
- Fonderie centrifugePièces en fonderie centrifuge en bronze, fonte et acier, coulées en Turquie : bagues, couronnes, chemises et tubes à structure dense, brutes ou usinées.
- Coulée continueBarres et tubes en coulée continue en bronze, fonte grise et fonte GS, fournis depuis la Turquie en longueurs commerciales ou usinés en bagues et pièces finies.
Comparaison des procédés de fonderie
Chaque procédé de fonderie est économique dans une plage donnée de quantité, de taille et de matière. Le tableau donne une première orientation ; le choix final dépend du plan.
| Procédé | Matières courantes | Quantités | Coût d’outillage | Pièces typiques |
|---|---|---|---|---|
| Moulage au sable | fonte grise et GS, acier, inox, aluminium, bronze | de la pièce unique à la grande série | faible | carters, corps de pompe et de vanne, moyeux |
| Fonderie sous pression | aluminium | grandes séries | élevé | carters à parois minces, couvercles, supports |
| Moulage en coquille | aluminium, alliages cuivreux | moyennes et grandes séries | moyen | roues, pistons, raccords, carters |
| Cire perdue | acier, inox, aluminium | petites à grandes séries | moyen | leviers, roues de pompe, pièces de robinetterie |
| Fonderie centrifuge | bronze, fonte, acier | de la pièce unique à la série | faible à moyen | bagues, couronnes, chemises, tubes |
| Coulée continue | bronze, fonte grise et GS | barres | aucun | barres et tubes pour bagues et pièces usinées |
Matières pour pièces de fonderie
Les fonderies avec lesquelles nous travaillons coulent les familles de matières ci-dessous. Les nuances sont données avec leur désignation européenne et, quand l’usage persiste, l’ancienne désignation française.
Fonte grise
selon EN 1561 : EN-GJL-200, EN-GJL-250 (ex-FGL 250), EN-GJL-300
Fonte à graphite sphéroïdal
selon EN 1563 : EN-GJS-400-15 (ex-FGS 400-15), EN-GJS-500-7, EN-GJS-600-3, EN-GJS-700-2
Acier moulé
selon EN 10293 et EN 10213 : G20Mn5, G17CrMo5-5, ainsi qu’ASTM A216 WCB
Acier inoxydable moulé
selon EN 10283 : GX5CrNi19-10 (1.4308), GX5CrNiMo19-11-2 (1.4408)
Fonte blanche anti-usure
selon EN 12513 (nuances Ni-Hard et à haute teneur en chrome)
Aluminium
selon EN 1706 : EN AC-AlSi7Mg0.3 (ex-AS7G03), EN AC-AlSi10Mg (ex-AS10G), EN AC-AlSi9Cu3(Fe) (ex-AS9U3)
Alliages cuivreux
selon EN 1982 : CuSn10-C, CuSn12-C, CuAl10Fe5Ni5-C, CuZn39Pb1Al-C
D’autres nuances et leurs équivalents ASTM sont possibles sur demande. La page matières présente toutes les familles de matières.
De la pièce brute à la pièce finie
Une pièce de fonderie demande presque toujours d’autres opérations. Nous intégrons l’ébarbage, le traitement thermique, l’usinage CNC, le traitement de surface et la peinture à la même commande, et la pièce arrive prête à monter. Les étapes courantes sont décrites dans opérations complémentaires.
Contrôles qualité des pièces de fonderie
Chaque commande est contrôlée par rapport au plan et à la norme matière. Selon votre spécification, le contrôle comprend :
- analyse chimique par spectrométrie et essais mécaniques (traction, dureté)
- examen micrographique et taux de nodularité pour la fonte GS
- contrôle dimensionnel des premiers articles et des pièces de série
- contrôle non destructif : visuel (VT), ressuage (PT), magnétoscopie (MT), ultrasons (UT), radiographie (RT)
- essai de pression ou d’étanchéité pour les carters et corps de vanne
Les documents sont décrits sur la page qualité.
Secteurs utilisateurs
Nos pièces de fonderie équipent le machinisme agricole, les machines et équipements, les engins de construction et miniers, l’énergie et les infrastructures, les véhicules industriels ainsi que les pompes, la robinetterie et l’hydraulique.
Envoyez votre plan via le formulaire de demande de devis : nous proposons le procédé de fonderie et vous adressons une offre.
Questions fréquentes
Quel procédé de fonderie choisir pour ma pièce ?
La quantité, la matière, la taille, l'état de surface et les tolérances décident. Le moulage au sable convient aux petites et moyennes séries et aux pièces grandes ou lourdes. La fonderie sous pression convient aux grandes séries de pièces aluminium à parois minces. La cire perdue convient aux petites pièces complexes en acier qui demanderaient sinon beaucoup d'usinage. Nous analysons le plan et proposons le procédé au coût total le plus bas par pièce finie.
Livrez-vous des pièces de fonderie usinées, prêtes à monter ?
Oui. Les pièces peuvent être livrées brutes, ébauchées ou usinées finies, et traitées thermiquement, revêtues ou peintes si nécessaire. Nous coordonnons toutes les étapes et livrons une pièce finie.
Quelles tolérances de fonderie peut-on attendre ?
Les tolérances dépendent du procédé, de la dimension concernée et de la fonderie, et sont en général exprimées en degrés de tolérance selon ISO 8062-3. Nous n'annonçons pas de limites fixes à l'avance : envoyez-nous votre plan, nous définissons la gamme de moulage et confirmons les tolérances tenues brut de fonderie et celles qui demandent un usinage.
Envoyez votre plan. Vous recevez un devis sous 3 à 5 jours ouvrés.
Vos plans sont traités de manière confidentielle ; NDA sur demande.