
Forge
La forge est un procédé de mise en forme de l'acier chaud sous forte pression, au marteau ou à la presse, entre des matrices ou des outils ouverts. Le métal étant déformé et non coulé, les pièces forgées ont une structure compacte et un fibrage qui suit la forme de la pièce, d'où une résistance mécanique, une ténacité et une tenue à la fatigue élevées.
Demander un devis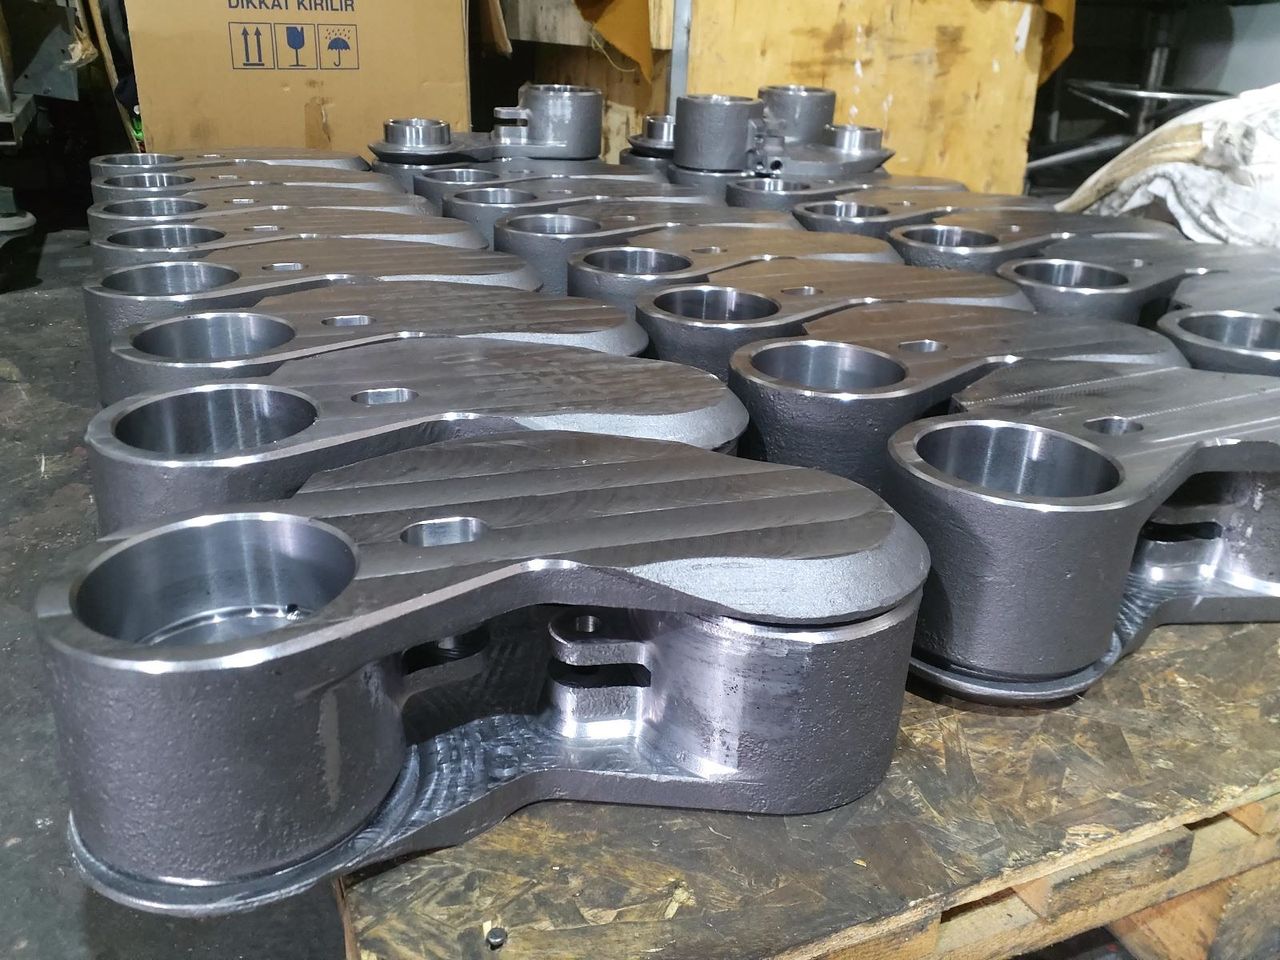
L'essentiel
Pièces types
- Arbres, demi-arbres et arbres de prise de force
- Brides et couronnes laminées
- Ébauches d'engrenages et pignons
- Leviers, fourchettes, chapes et crochets
- Bielles et pièces de vilebrequin
- Moyeux et accouplements
Quantités
- Matrice fermée : séries d'une même pièce
- Forge libre : grandes pièces, petites quantités
Contrôle
- Matière vérifiée selon le certificat usine
- Caractéristiques mécaniques et dureté après traitement thermique
- UT selon EN 10228-3 et MT selon EN 10228-1 si spécifié
- Premier article mesuré en totalité
Documents
- Certificat EN 10204 3.1
- Enregistrement de traitement thermique
- Rapport dimensionnel
Principe de la forge
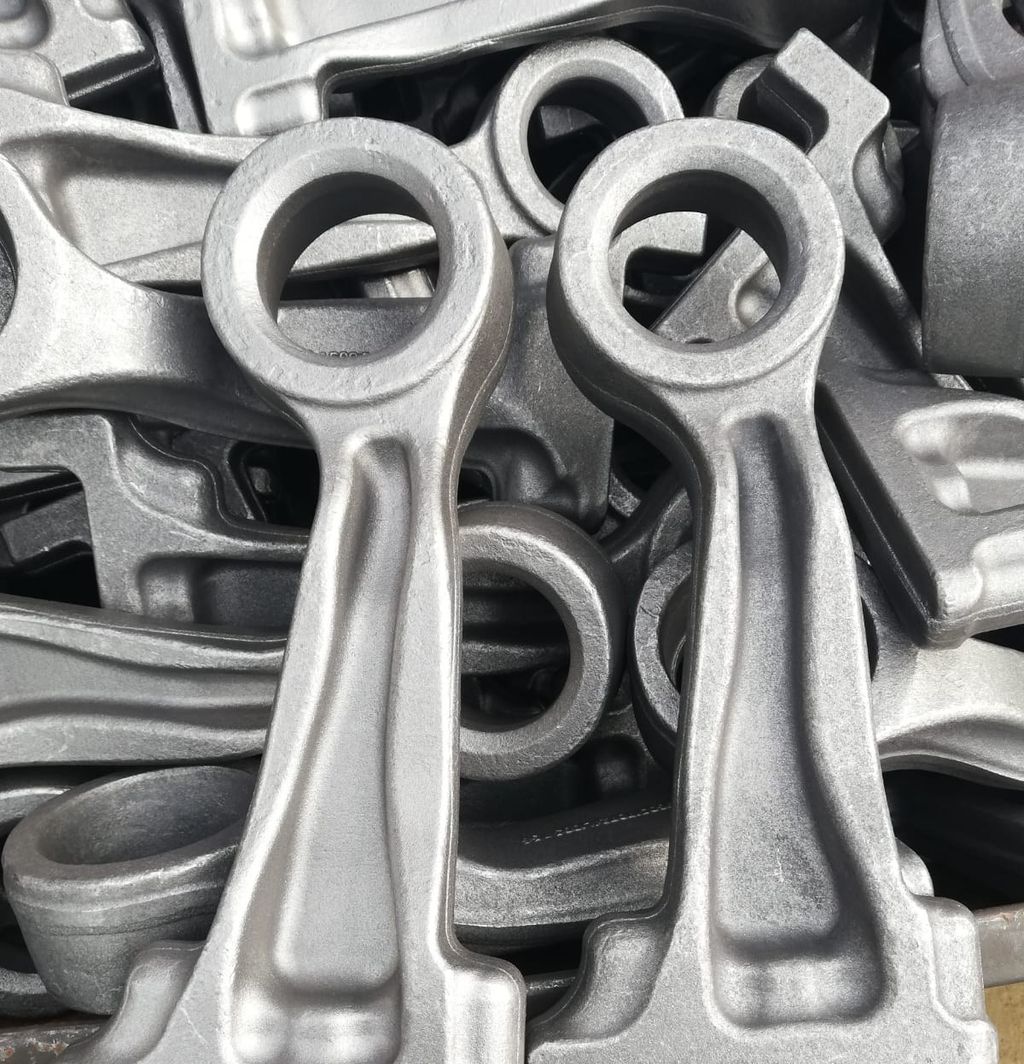
L’acier, en général débité dans la barre ou le lopin, est chauffé à la température de forgeage puis mis en forme au marteau ou à la presse. Après forgeage, les pièces sont ébavurées, grenaillées et traitées thermiquement selon la spécification. La plupart sont ensuite usinées sur leurs surfaces fonctionnelles.
Estampage (forge en matrice fermée)
l’acier est pressé entre deux matrices gravées qui donnent la forme de la pièce ; le surplus de matière forme une bavure, découpée ensuite. Adapté aux séries d’une même pièce.
Forge libre
l’acier est mis en forme pas à pas entre des outils plats ou simples, sans matrice spécifique. Adaptée aux arbres, blocs, disques et grandes pièces en petites quantités.
Laminage circulaire
une ébauche percée est laminée en couronne sans soudure. Utilisé pour les brides, bagues de roulement et couronnes dentées.
Forge ou fonderie : comment choisir
Les deux procédés donnent des pièces proches de la cote finale, mais ne conviennent pas aux mêmes pièces.
| Forge | Fonderie | |
|---|---|---|
| Structure interne | compacte, fibrage suivant la forme | structure de coulée, porosités possibles |
| Résistance et fatigue | plus élevées, adaptées aux charges alternées | plus faibles pour une même famille de matière |
| Liberté de forme | limitée, pas de cavité interne | grande, passages internes par noyaux |
| Pièces typiques | arbres, brides, leviers, couronnes | carters, corps de pompe et de vanne |
| Outillage | matrices en estampage, aucun en forge libre | modèles ou moules selon le procédé |
Une pièce très sollicitée et de forme compacte est en général forgée. Une pièce à cavités internes ou de forme complexe est en général moulée. Certaines pièces peuvent être réalisées des deux façons ; la quantité, l’usinage nécessaire et les caractéristiques exigées décident alors. Les procédés de fonderie sont présentés sur la page fonderie.
Contrôles et documents pour les pièces forgées
La matière est contrôlée par rapport au certificat aciérie et, si nécessaire, par analyse chimique. Les caractéristiques mécaniques et la dureté sont mesurées après traitement thermique. Selon la spécification, les pièces sont contrôlées par ultrasons (UT) selon l’EN 10228-3 et par magnétoscopie (MT) selon l’EN 10228-1. Les premiers articles sont mesurés intégralement.
Documents standard : certificat de réception 3.1 selon EN 10204, enregistrement du traitement thermique et rapport dimensionnel. Plus d’informations sur la page qualité.
Matières pour la forge
Acier au carbone
EN 10083-2
- C45 (1.0503)
Acier allié de trempe et revenu
EN 10083-3
- 42CrMo4 (1.7225)
- 34CrNiMo6 (1.6582)
Acier de cémentation
EN 10084
- 16MnCr5 (1.7131)
Acier inoxydable
EN 10088-3
- X5CrNi18-10 (1.4301)
- X2CrNiMo17-12-2 (1.4404)
Autres nuances sur demande. Les pièces sont livrées dans l'état de traitement thermique demandé, par exemple normalisé (+N) ou trempé et revenu (+QT).
Il n'y a pas de limite fixe de dimensions ou de poids. Envoyez-nous votre plan : nous définissons la gamme de fabrication adaptée à la pièce et confirmons la faisabilité. Les tolérances des pièces estampées sont en général convenues par référence à l'EN 10243-1.
Est-ce le bon procédé ?
Quand préférer un autre procédé
- Carters et pièces à passages internes : moulage au sable ou cire perdue
- Petites pièces complexes en acier, en série : la cire perdue peut réduire l'usinage
- Pièces tournées simples en petite quantité : le tournage CNC dans la barre évite le coût des matrices
Pages liées
- Tournage CNCPièces tournées CNC en acier, inox, aluminium et laiton, par des ateliers en Turquie : arbres, axes, bagues et brides, livrées avec rapport dimensionnel.
- Fraisage CNCPièces fraisées CNC en acier, inox et aluminium, par des ateliers en Turquie : carters, plaques, supports et pièces de fonderie usinées, avec rapport MMT.
- Rectification CNCRectification CNC cylindrique, sans centre et plane d'arbres, axes, tiroirs et plaques, par des ateliers en Turquie, en général après trempe, avec rapports.
- Opérations complémentairesTraitement thermique, galvanisation, thermolaquage, cataphorèse, peinture et assemblage de pièces moulées, forgées et usinées, dans la même commande.
- Machinisme agricoleCarters de boîte, arbres de prise de force, moyeux, supports, contrepoids et pièces d'usure pour constructeurs de machines agricoles, fournis depuis la Turquie.
- Engins de construction et miniersAxes, bagues, moyeux, carters, contrepoids et pièces d'usure pour constructeurs d'engins de construction et de matériel minier, fournis depuis la Turquie.
- Véhicules industriels et automobileMoyeux, supports, carters sous pression, arbres et pièces tournées pour équipementiers poids lourds, remorques, automobile et après-vente, depuis la Turquie.
- Énergie et infrastructuresBrides, couronnes laminées, arbres, paliers, carters, pièces de vannes et de pompes pour équipements d'énergie et d'infrastructures, fournis depuis la Turquie.
- Notre méthodeComment QProcess pilote un projet : revue d'ingénierie, procédé et planification de la production, offre, échantillons, série et livraison, avec un seul interlocuteur.
Questions fréquentes
Quand choisir la forge plutôt que la fonderie ?
Choisissez la forge quand la pièce subit des charges élevées ou alternées, par exemple des arbres, des brides, des leviers ou des ébauches d'engrenages, et que sa forme peut être obtenue sans cavité interne. Choisissez la fonderie quand la pièce comporte des passages internes ou une forme complexe, comme un carter. Nous examinons le plan et le cas de charge et proposons le procédé.
Quelle différence entre estampage et forge libre ?
L'estampage (forge en matrice fermée) presse l'acier dans des matrices gravées et convient aux séries d'une même pièce. La forge libre met en forme l'acier entre des outils plats ou simples ; elle convient aux grandes pièces, aux arbres et aux petites quantités, car aucune matrice spécifique n'est nécessaire.
Pouvez-vous livrer des pièces forgées usinées et traitées ?
Oui. Les pièces forgées peuvent être livrées brutes, normalisées ou trempées et revenues, ébauchées ou usinées finies selon votre plan. Nous coordonnons la forge, le traitement thermique et l'usinage, et vous recevez une pièce finie avec un seul dossier de documents.
Envoyez votre plan. Vous recevez un devis sous 3 à 5 jours ouvrés.
Vos plans sont traités de manière confidentielle ; NDA sur demande.