
Sandguss
Sandguss ist ein Gießverfahren, bei dem flüssiges Metall in eine Form aus verdichtetem Formsand gegossen wird, die nach dem Erstarren zerstört wird. Er ist das meistgenutzte Verfahren für Eisen- und Stahlgussteile und eignet sich vom Einzelteil bis zur Großserie, auch für große und schwere Teile.
Angebot anfordern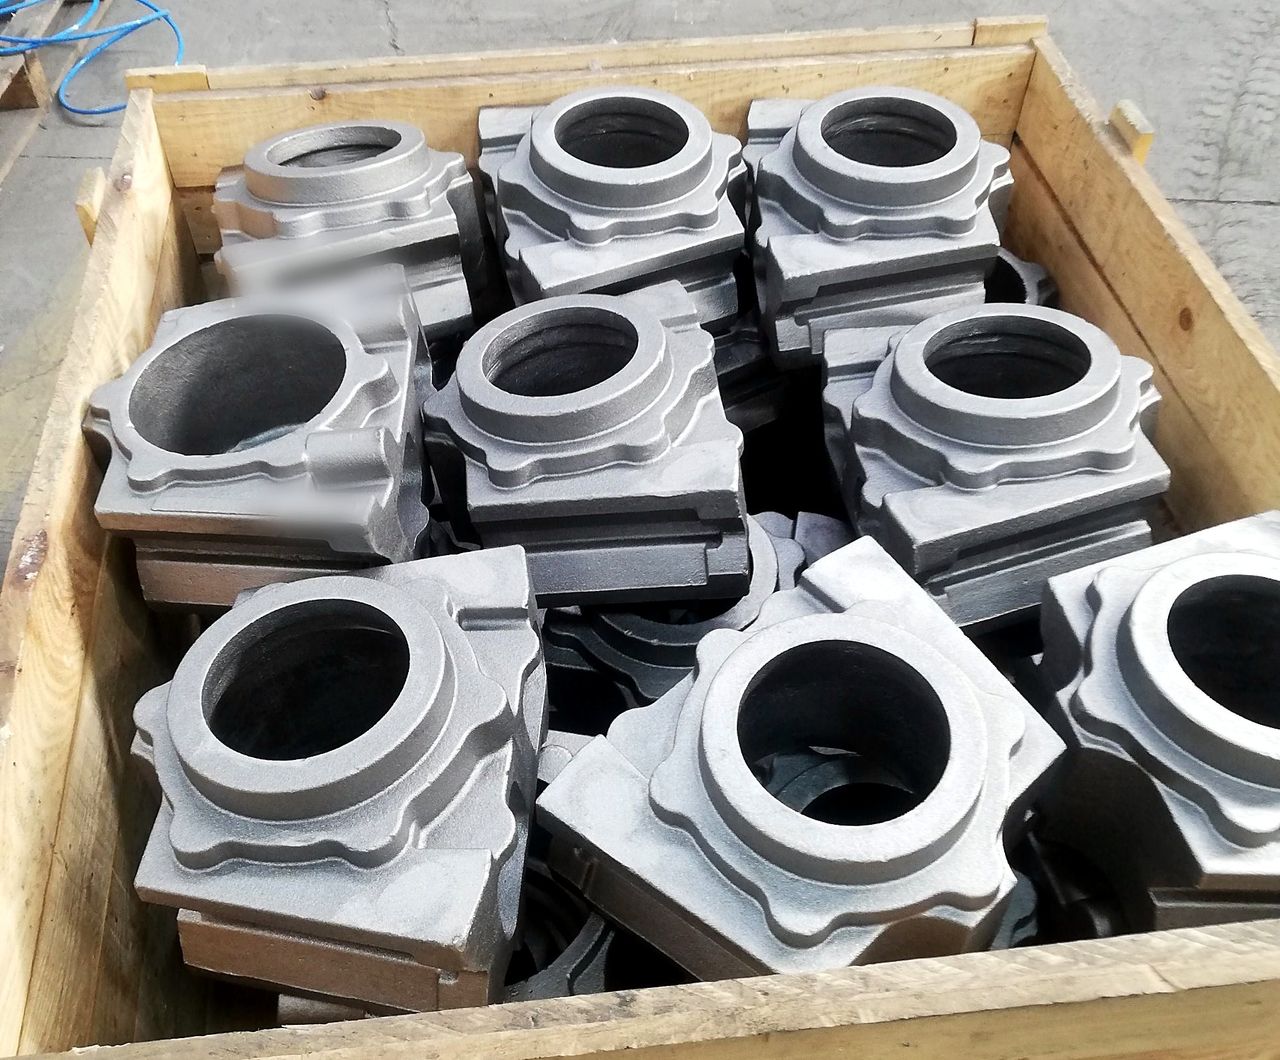
Auf einen Blick
Typische Teile
- Getriebe- und Achsgehäuse
- Pumpengehäuse und Laufräder
- Ventilgehäuse und Armaturen
- Naben, Bremstrommeln und Schwungräder
- Halter, Konsolen und Maschinenbetten
- Kontergewichte für Bau- und Landmaschinen
- Krümmer und Deckel
Mengen
- Prototypen und Ersatzteile
- Lose von wenigen Stück
- Mittlere und große Serien auf Formanlagen
Prüfung
- Chemische Analyse jeder Schmelze per Spektrometer
- Mechanische Kennwerte an Probestäben
- Gefügeprüfung bei Sphäroguss
- VT, MT, PT, UT oder RT nach Vorgabe
- Druck- oder Dichtheitsprüfung von Gehäusen
Dokumente
- Abnahmeprüfzeugnis EN 10204 3.1
- Messprotokoll
- Erstmusterprüfbericht
So funktioniert Sandguss
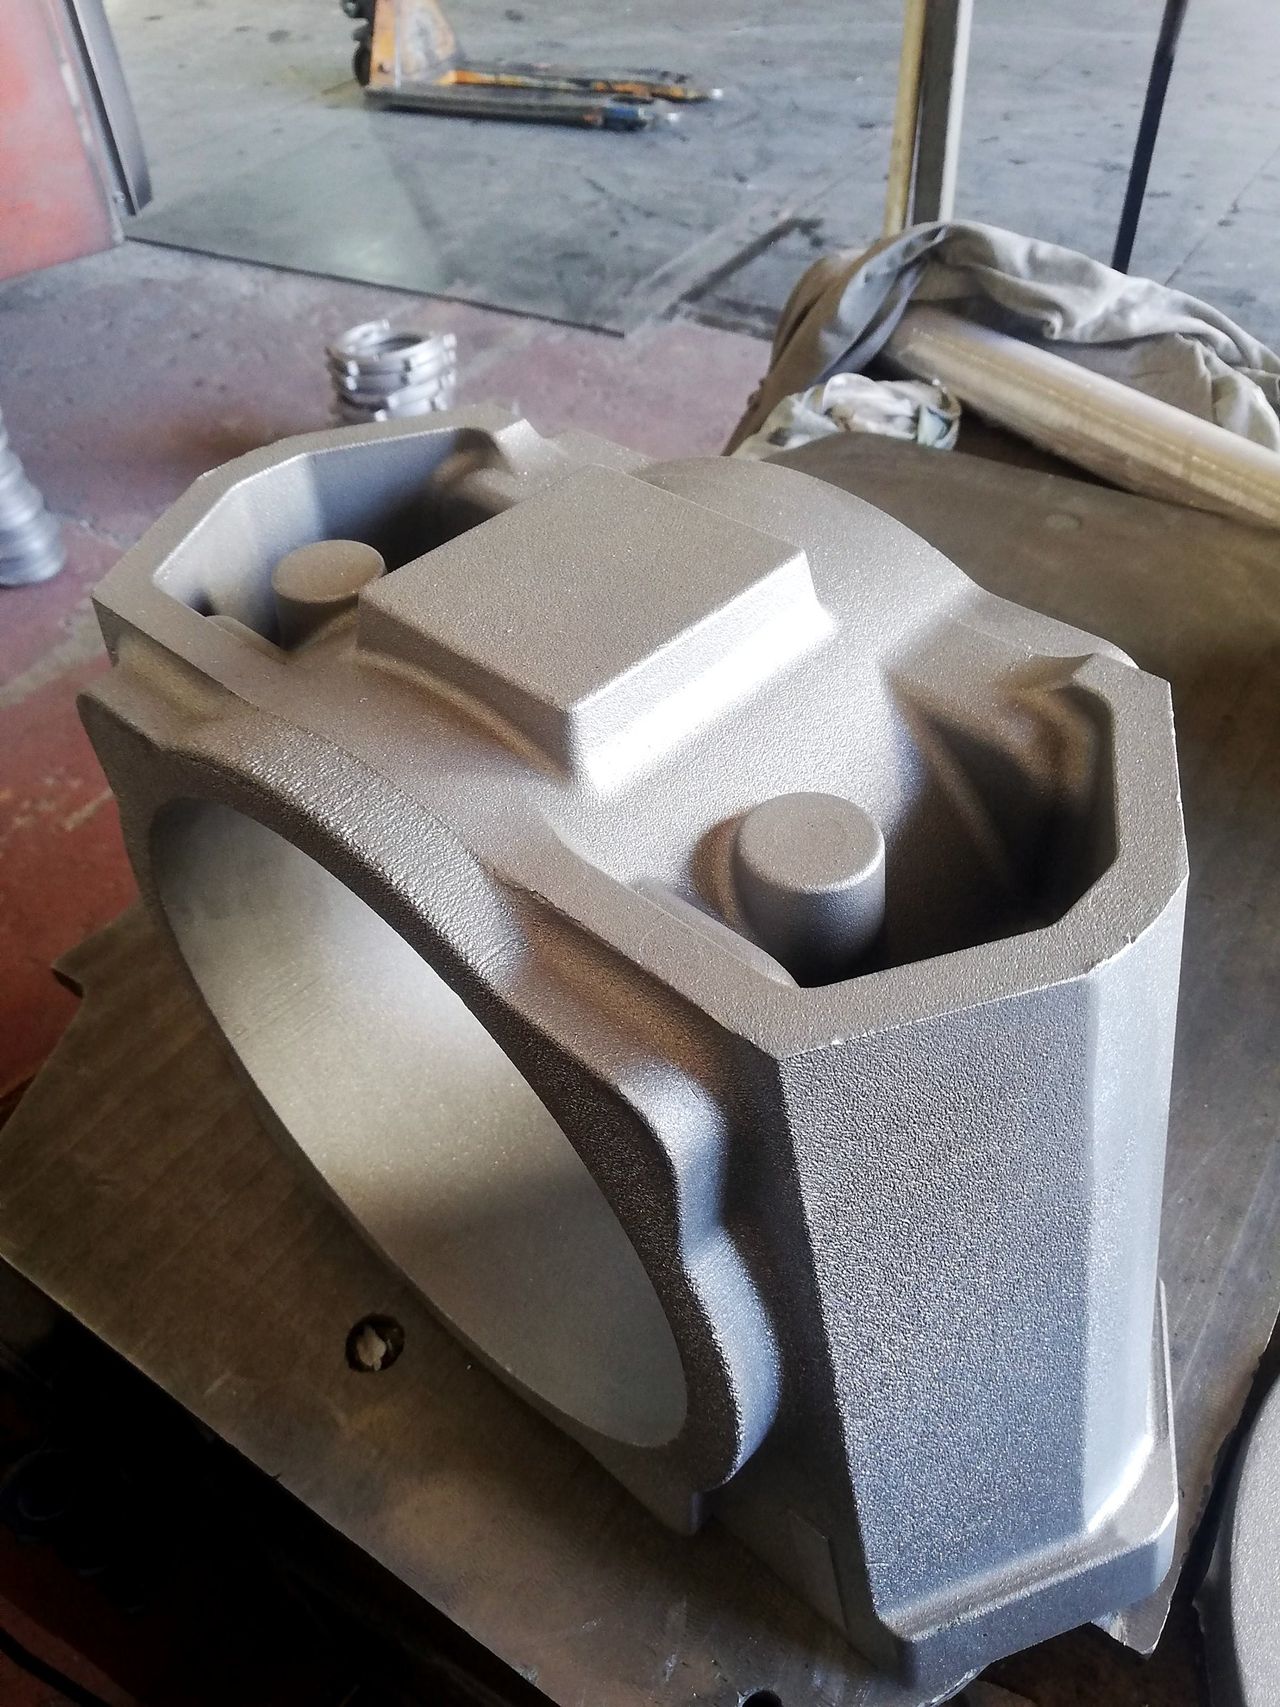
Ein Modell des Teils aus Holz, Kunststoff oder Metall wird in Formsand abgeformt und bildet den Formhohlraum. Kerne aus Sand bilden innere Kanäle, zum Beispiel den Wassermantel eines Gehäuses. Das flüssige Metall wird in die Form gegossen. Nach dem Abkühlen wird der Sand entfernt und das Gussteil geputzt: Anschnitte, Speiser und Grate werden abgetrennt.
Zwei Formverfahren sind üblich:
Nassgussformen
mit Bentonit und Wasser als Binder. Eingesetzt auf automatischen Formanlagen, horizontal oder vertikal, für mittlere und große Serien.
Kaltharzformen
mit chemisch gebundenem Sand, zum Beispiel Furanharz. Eingesetzt für größere Gussteile, kleinere Mengen und Teile mit höheren Anforderungen an die Maßhaltigkeit.
Prüfung und Dokumente für Sandgussteile
Jede Schmelze wird per Spektrometer auf ihre chemische Zusammensetzung geprüft. Mechanische Kennwerte werden an getrennt gegossenen oder angegossenen Proben ermittelt. Bei Sphäroguss wird das Gefüge auf Kugelgraphitausbildung und Matrix untersucht. Je nach Spezifikation folgen Sichtprüfung, Magnetpulverprüfung (MT), Farbeindringprüfung (PT), Ultraschallprüfung (UT) oder Durchstrahlungsprüfung (RT), bei Gehäusen Druck- oder Dichtheitsprüfung.
Standarddokumente sind das Abnahmeprüfzeugnis 3.1 nach EN 10204 und ein Messprotokoll. Erstmuster werden mit einem Erstmusterprüfbericht geliefert. Mehr auf der Seite Qualität.
Werkstoffe für Sandguss
Grauguss
EN 1561
- EN-GJL-200
- EN-GJL-250 (GG-25)
- EN-GJL-300
Sphäroguss
EN 1563
- EN-GJS-400-15 (GGG-40)
- EN-GJS-500-7
- EN-GJS-600-3
Stahlguss
EN 10293
- G20Mn5
- G28Mn6
- ASTM A216 WCB
Nichtrostender Stahlguss
EN 10283
- GX5CrNi19-10 (1.4308)
- GX5CrNiMo19-11-2 (1.4408)
Weißes Gusseisen
EN 12513
- Ni-Hard und hochchromhaltige Sorten
Aluminium
EN 1706
- EN AC-AlSi7Mg0
- 3
- EN AC-AlSi10Mg
Kupferlegierungen
EN 1982
- CuSn10-C
- CuAl10Fe5Ni5-C
Eine feste Größen- oder Gewichtsgrenze gibt es nicht. Senden Sie uns Ihre Zeichnung, wir legen den passenden Fertigungsweg für das Teil fest und bestätigen die Machbarkeit. Maßtoleranzen werden als Toleranzgrade nach ISO 8062-3 vereinbart.
Ist das das richtige Verfahren?
Wann Sandguss die richtige Wahl ist
- Das Teil ist groß oder schwer
- Die Mengen sind klein bis mittel, oder der Bedarf ist unsicher und die Werkzeugkosten sollen niedrig bleiben
- Der Werkstoff ist Gusseisen oder Stahl. Diese Legierungen lassen sich nicht im Druckguss verarbeiten
- Das Teil hat Hohlräume, die sich mit Sandkernen abbilden lassen
Wann ein anderes Verfahren besser passt
- Dünne Wände und große Stückzahlen in Aluminium: Druckguss ermöglicht dünnere Wände, bessere Oberflächen und niedrigere Stückkosten in der Großserie
- Kleine, komplexe Stahlteile: Feinguss liefert endkonturnahe Teile und spart Zerspanung
- Hoch belastete Teile mit einfacher Form: Schmieden bringt höhere Festigkeit und Dauerfestigkeit
- Rotationssymmetrische Teile wie Buchsen oder Laufbuchsen: Schleuderguss ergibt ein dichtes Gefüge ohne Kern
Verwandte Seiten
- CNC-BearbeitungCNC-Dreh-, Fräs- und Schleifteile, Erodier-, Laser- und Wasserstrahlteile von Fertigern in der Türkei, vom Prototyp bis zur Serie, mit Messprotokoll.
- Ergänzende ArbeitsgängeWärmebehandlung, Verzinken, Pulverbeschichtung, KTL-Beschichtung, Lackierung und Montage von Guss-, Schmiede- und Drehteilen, im selben Auftrag bei QProcess.
- LandmaschinenGetriebegehäuse, Zapfwellen, Naben, Halter, Kontergewichte und Verschleißteile für Landmaschinenhersteller, gefertigt von Herstellern in der Türkei.
- Bau- und BergbaumaschinenBolzen, Buchsen, Naben, Gehäuse, Kontergewichte und Verschleißteile für Hersteller von Bau- und Bergbaumaschinen, gefertigt von Herstellern in der Türkei.
- Maschinen- und AnlagenbauMaschinenbetten, Gehäuse, Wellen, Zahnradrohlinge, Führungen und Kunststoff-Verschleißteile für den Maschinen- und Anlagenbau, von Herstellern in der Türkei.
- Weitere BranchenGuss-, Schmiede-, Zerspanungs- und Kunststoffteile für Pumpen und Armaturen, Hydraulik, Bahntechnik, Fördertechnik, Automatisierung, Robotik und Schiffstechnik.
Häufige Fragen
Was ist der Unterschied zwischen Nassguss und kaltharzgebundenem Sand?
Nassgussformen sind mit Ton und Wasser gebunden und werden auf automatischen Formanlagen für mittlere und große Serien eingesetzt. Kaltharzgebundene Formen, zum Beispiel mit Furanharz, dienen für größere Teile und kleinere Mengen und bieten eine bessere Maßhaltigkeit. Die Wahl der Gießerei ergibt sich aus Teilegröße und Menge.
Eignet sich Sandguss für kleine Stückzahlen?
Ja. Ein Gussmodell kostet wenig im Vergleich zu einer Druckgussform oder einem Feingusswerkzeug. Sandguss ist deshalb oft die wirtschaftliche Lösung für Prototypen, Ersatzteile und Lose von wenigen Stück.
Müssen Sandgussteile bearbeitet werden?
Meist ja, an Funktionsflächen wie Lagersitzen, Dichtflächen und Bohrungen. Die Gusshaut ist rauer als bei Druck- oder Feinguss. Wir liefern Sandgussteile roh oder nach Zeichnung bearbeitet.
Senden Sie uns Ihre Zeichnung. Sie erhalten ein Angebot in 3 bis 5 Arbeitstagen.
Ihre Zeichnungen werden vertraulich behandelt; NDA auf Anfrage.