
Moulage au sable
Le moulage au sable est un procédé de fonderie dans lequel le métal liquide est coulé dans un moule en sable compacté, détruit après solidification. C'est le procédé le plus répandu pour les pièces en fonte et en acier, de la pièce unique à la grande série, y compris pour les pièces grandes et lourdes.
Demander un devis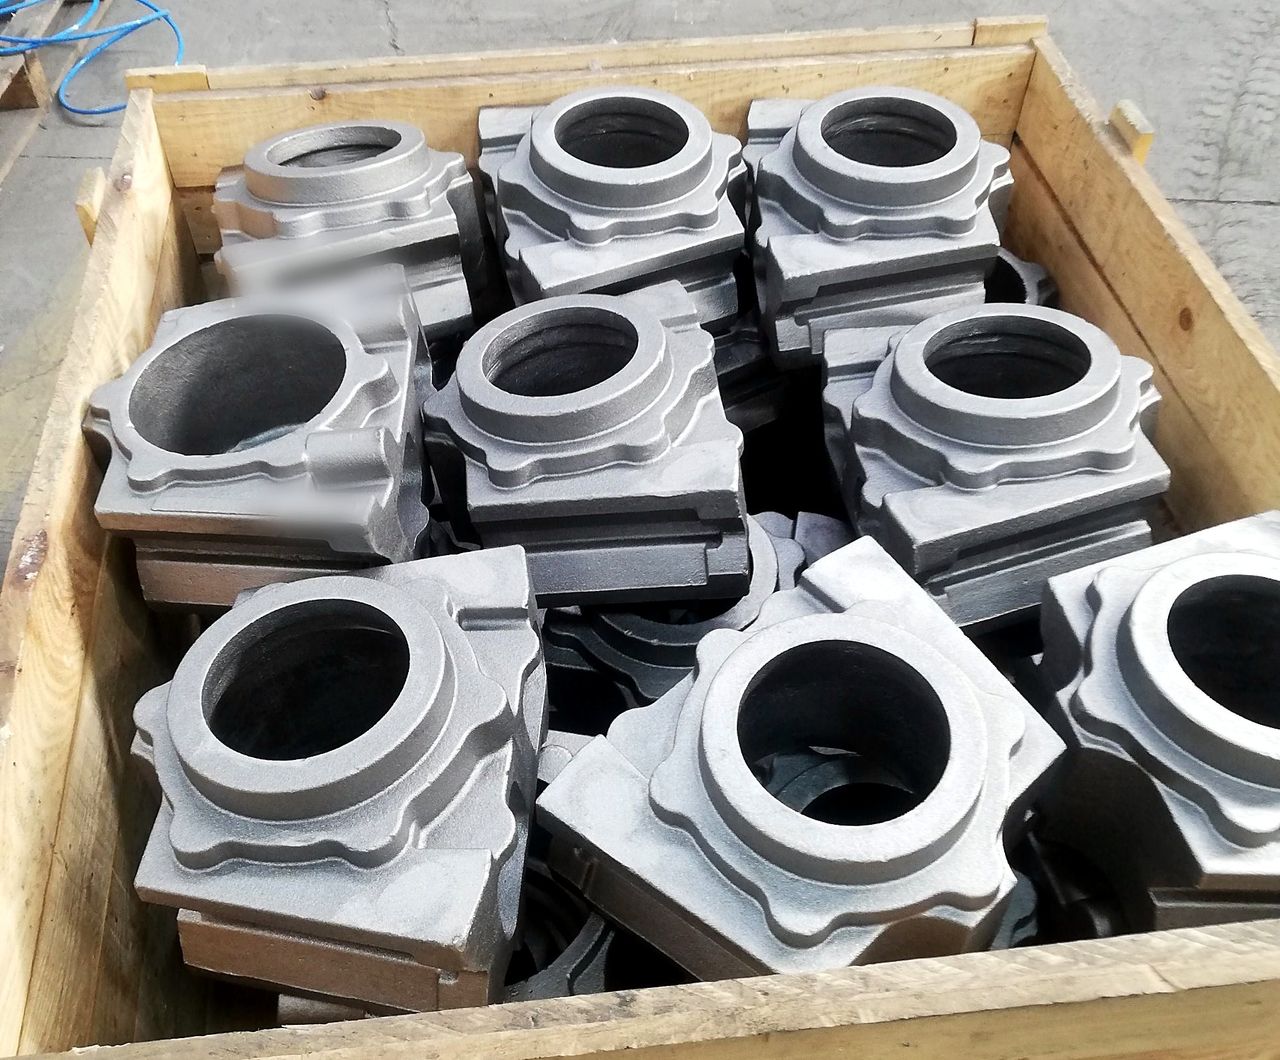
L'essentiel
Pièces types
- Carters de boîte de vitesses et de transmission
- Corps et roues de pompe
- Corps de vanne et raccords
- Moyeux, tambours de frein et volants d'inertie
- Supports, consoles et bâtis de machine
- Contrepoids pour engins de chantier et machines agricoles
- Collecteurs et couvercles
Quantités
- Prototypes et pièces de rechange
- Lots de quelques pièces
- Moyennes et grandes séries sur chantiers de moulage
Contrôle
- Analyse chimique de chaque coulée au spectromètre
- Caractéristiques mécaniques sur éprouvettes
- Contrôle de la microstructure de la fonte GS
- VT, MT, PT, UT ou RT selon spécification
- Essai de pression ou d'étanchéité des carters
Documents
- Certificat EN 10204 3.1
- Rapport dimensionnel
- Rapport de premier article
Principe du moulage au sable
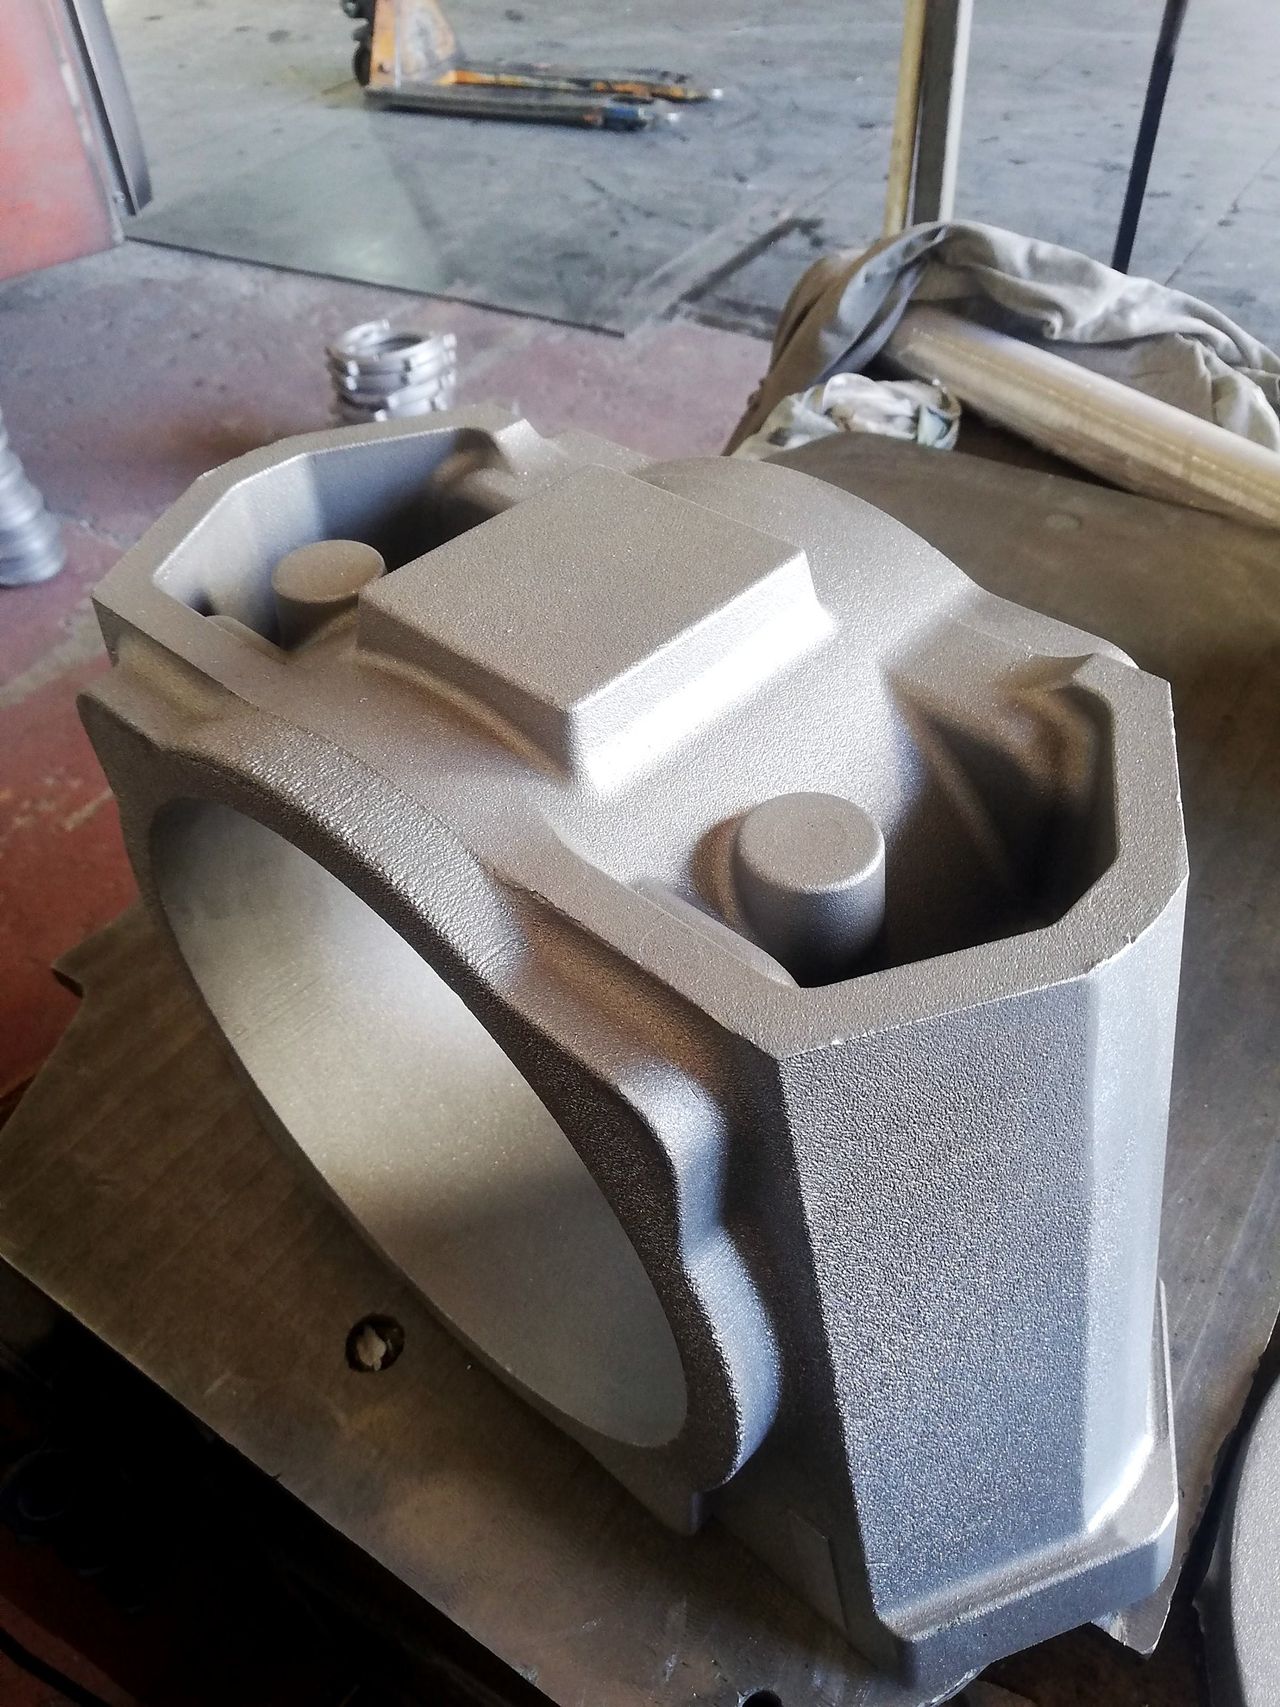
Un modèle de la pièce, en bois, en résine ou en métal, est serré dans le sable de moulage pour former l’empreinte. Des noyaux en sable forment les cavités internes, par exemple la chambre d’eau d’un carter. Le métal liquide est coulé dans le moule ; après refroidissement, le sable est décoché et la pièce est ébarbée, c’est-à-dire débarrassée des attaques de coulée, des masselottes et des bavures.
Deux types de moulage sont courants :
Moulage en sable à vert
lié à la bentonite et à l’eau. Utilisé sur des chantiers de moulage automatiques, horizontaux ou verticaux, pour les moyennes et grandes séries.
Moulage en sable à prise chimique
par exemple à la résine furanique. Utilisé pour les grosses pièces, les petites quantités et les pièces qui exigent une meilleure stabilité dimensionnelle.
Contrôles et documents pour les pièces moulées au sable
La composition chimique de chaque coulée est contrôlée par spectrométrie. Les caractéristiques mécaniques sont mesurées sur des éprouvettes coulées à part ou attenantes. Pour la fonte GS, la micrographie vérifie la nodularité et la matrice. Selon votre spécification, les pièces sont contrôlées visuellement, par magnétoscopie (MT), ressuage (PT), ultrasons (UT) ou radiographie (RT), et les carters par essai de pression ou d’étanchéité.
Documents standard : certificat de réception 3.1 selon EN 10204 et rapport dimensionnel. Les premiers articles sont accompagnés d’un rapport de premier article. Plus d’informations sur la page qualité.
Matières pour le moulage au sable
Fonte grise
EN 1561
- EN-GJL-200
- EN-GJL-250 (ex-FGL 250)
- EN-GJL-300
Fonte GS
EN 1563
- EN-GJS-400-15 (ex-FGS 400-15)
- EN-GJS-500-7
- EN-GJS-600-3
Acier moulé
EN 10293
- G20Mn5
- G28Mn6
- ASTM A216 WCB
Acier inoxydable moulé
EN 10283
- GX5CrNi19-10 (1.4308)
- GX5CrNiMo19-11-2 (1.4408)
Fonte blanche
EN 12513
- nuances Ni-Hard et au chrome
Aluminium
EN 1706
- EN AC-AlSi7Mg0.3
- EN AC-AlSi10Mg
Alliages cuivreux
EN 1982
- CuSn10-C
- CuAl10Fe5Ni5-C
Il n'y a pas de limite fixe de dimensions ou de poids. Envoyez-nous votre plan : nous définissons la gamme de fabrication adaptée à la pièce et confirmons la faisabilité. Les tolérances dimensionnelles sont convenues en degrés selon ISO 8062-3.
Est-ce le bon procédé ?
Quand choisir le moulage au sable
- La pièce est grande ou lourde
- Les quantités sont faibles à moyennes, ou la demande est incertaine et le coût d'outillage doit rester bas
- La matière est une fonte ou un acier, alliages impossibles à couler sous pression
- La pièce comporte des cavités internes réalisables avec des noyaux en sable
Quand préférer un autre procédé
- Parois minces et grands volumes en aluminium : la fonderie sous pression donne des parois plus fines, un meilleur état de surface et un prix unitaire plus bas en grande série
- Petites pièces complexes en acier : la cire perdue donne des formes proches de la cote finale et réduit l'usinage
- Pièces très sollicitées de forme simple : la forge offre une meilleure résistance mécanique et à la fatigue
- Pièces de révolution comme les bagues ou les chemises : la fonderie centrifuge donne une structure dense sans noyau
Pages liées
- Usinage CNCPièces tournées, fraisées, rectifiées, électroérosion, découpe laser et jet d'eau, par des ateliers en Turquie, du prototype à la série, avec contrôle.
- Opérations complémentairesTraitement thermique, galvanisation, thermolaquage, cataphorèse, peinture et assemblage de pièces moulées, forgées et usinées, dans la même commande.
- Machinisme agricoleCarters de boîte, arbres de prise de force, moyeux, supports, contrepoids et pièces d'usure pour constructeurs de machines agricoles, fournis depuis la Turquie.
- Engins de construction et miniersAxes, bagues, moyeux, carters, contrepoids et pièces d'usure pour constructeurs d'engins de construction et de matériel minier, fournis depuis la Turquie.
- Machines et équipementsBâtis, carters, arbres, ébauches d'engrenages, guides et pièces d'usure en plastique pour constructeurs de machines et d'équipements, fournis depuis la Turquie.
- Autres secteursPièces moulées, forgées, usinées et plastiques pour pompes et robinetterie, hydraulique, ferroviaire, manutention, automatismes, robotique et naval.
Questions fréquentes
Quelle différence entre sable à vert et sable à prise chimique ?
Le sable à vert est lié par de l'argile et de l'eau et sert sur les chantiers de moulage automatiques pour les moyennes et grandes séries. Le sable à prise chimique, lié par exemple par une résine furanique, sert aux pièces plus grandes et aux petites quantités, avec une meilleure stabilité dimensionnelle. Le choix de la fonderie découle de la taille de la pièce et de la quantité.
Le moulage au sable convient-il aux petites quantités ?
Oui. Le coût d'un modèle est faible comparé à un moule de fonderie sous pression ou à un outillage de cire perdue. Le sable est donc souvent la solution économique pour les prototypes, les pièces de rechange et les lots de quelques pièces.
Les pièces moulées au sable doivent-elles être usinées ?
En général oui, sur les surfaces fonctionnelles comme les portées de roulement, les faces d'étanchéité et les perçages. L'état de surface brut est plus rugueux qu'en fonderie sous pression ou à la cire perdue. Nous livrons les pièces brutes ou usinées selon votre plan.
Envoyez votre plan. Vous recevez un devis sous 3 à 5 jours ouvrés.
Vos plans sont traités de manière confidentielle ; NDA sur demande.