
Schmieden
Schmieden ist ein Umformverfahren, bei dem erwärmter Stahl unter hohem Druck mit Hämmern oder Pressen zwischen Gesenken oder offenen Werkzeugen geformt wird. Da das Metall umgeformt und nicht gegossen wird, haben Schmiedeteile ein dichtes Gefüge und einen Faserverlauf, der der Bauteilform folgt. Das ergibt hohe Festigkeit, Zähigkeit und Dauerfestigkeit.
Angebot anfordern
Auf einen Blick
Typische Teile
- Wellen, Achswellen und Zapfwellen
- Flansche und gewalzte Ringe
- Zahnradrohlinge und Ritzel
- Hebel, Gabeln, Gelenkköpfe und Haken
- Pleuel und Kurbelteile
- Naben und Kupplungsteile
Mengen
- Gesenkschmieden: Serien desselben Teils
- Freiformschmieden: große Teile, kleine Mengen
Prüfung
- Werkstoff gegen das Werkszeugnis geprüft
- Mechanische Kennwerte und Härte nach der Wärmebehandlung
- UT nach EN 10228-3 und MT nach EN 10228-1 nach Vorgabe
- Vollständige Erstmusterprüfung
Dokumente
- Abnahmeprüfzeugnis EN 10204 3.1
- Wärmebehandlungsnachweis
- Messprotokoll
So funktioniert Schmieden
Der Stahl, meist von Stange oder Knüppel abgetrennt, wird auf Schmiedetemperatur erwärmt und unter Hammer oder Presse umgeformt. Danach werden die Teile entgratet, gestrahlt und nach Spezifikation wärmebehandelt. Die meisten Schmiedeteile werden anschließend an den Funktionsflächen bearbeitet.
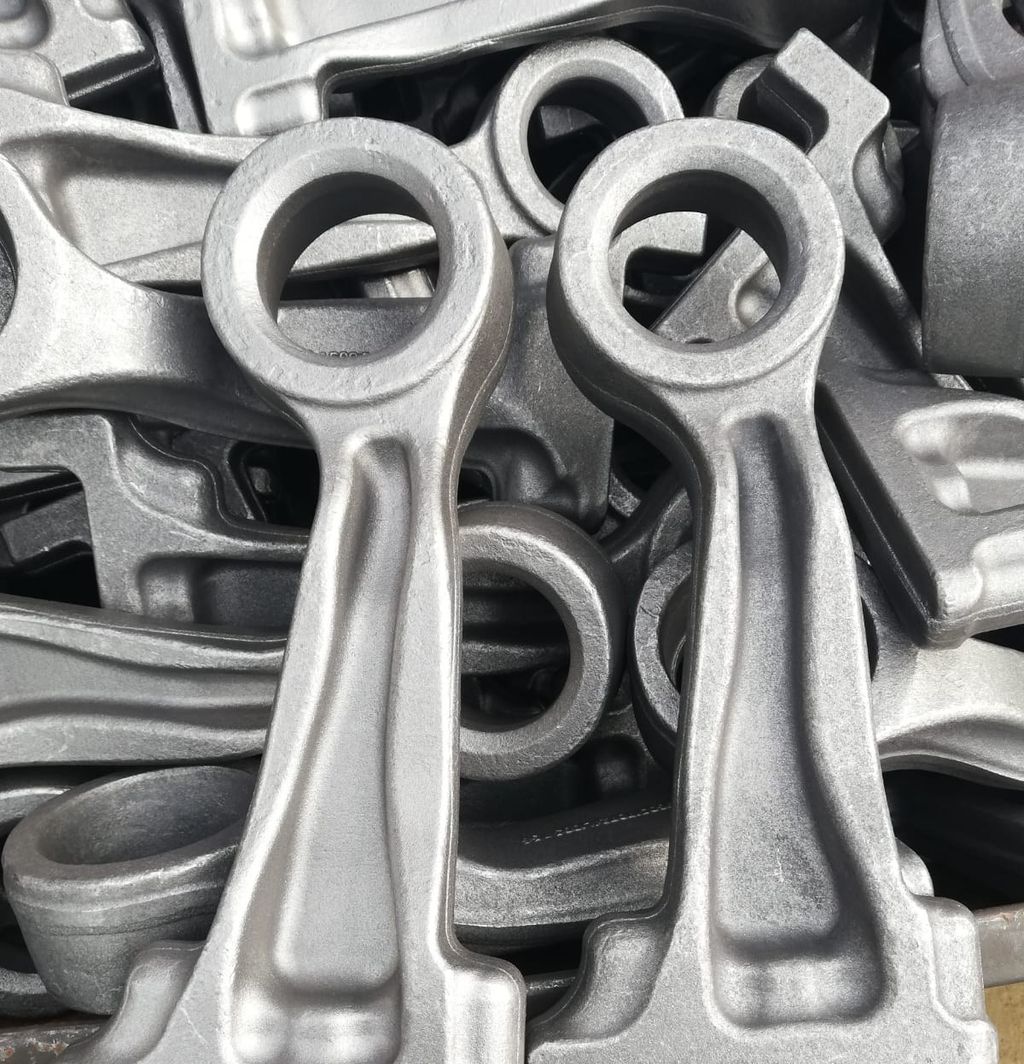
Gesenkschmieden
presst den Stahl in ein Ober- und Untergesenk, das die Form vorgibt. Überschüssiges Material fließt als Grat ab und wird abgetrennt. Geeignet für Serien desselben Teils.
Freiformschmieden
formt den Stahl schrittweise zwischen flachen oder einfachen Werkzeugen, ohne teilespezifisches Gesenk. Geeignet für Wellen, Blöcke, Scheiben und große Teile in kleinen Mengen.
Ringwalzen
formt einen gelochten Rohling zwischen Walzen zu einem Ring ohne Schweißnaht. Verwendet für Flansche, Lagerringe und Zahnkränze.
Schmieden oder Gießen: die richtige Wahl
Beide Verfahren erzeugen endkonturnahe Teile, eignen sich aber für unterschiedliche Bauteile.
| Schmieden | Gießen | |
|---|---|---|
| Gefüge | dicht, Faserverlauf folgt der Form | Gussgefüge, Porosität möglich |
| Festigkeit und Dauerfestigkeit | höher, geeignet für Wechsellasten | niedriger bei gleicher Werkstoffgruppe |
| Formfreiheit | begrenzt, keine inneren Hohlräume | hoch, innere Kanäle mit Kernen |
| Typische Teile | Wellen, Flansche, Hebel, Ringe | Gehäuse, Pumpen- und Ventilkörper |
| Werkzeug | Gesenke beim Gesenkschmieden, keine beim Freiformschmieden | Modelle oder Formen je nach Verfahren |
Ein hoch belastetes Teil mit kompakter Form wird in der Regel geschmiedet. Ein Teil mit inneren Hohlräumen oder komplexer Form wird in der Regel gegossen. Manche Teile lassen sich auf beiden Wegen herstellen; dann entscheiden Menge, Bearbeitungsaufwand und geforderte Eigenschaften. Die Gießverfahren stellt die Seite Guss vor.
Prüfung und Dokumente für Schmiedeteile
Der Werkstoff wird gegen das Werkszeugnis und bei Bedarf per chemischer Analyse geprüft. Mechanische Kennwerte und Härte werden nach der Wärmebehandlung ermittelt. Je nach Spezifikation werden die Teile per Ultraschall (UT) nach EN 10228-3 und Magnetpulverprüfung (MT) nach EN 10228-1 geprüft. Erstmuster werden vollständig vermessen.
Standarddokumente sind das Abnahmeprüfzeugnis 3.1 nach EN 10204, ein Wärmebehandlungsnachweis und ein Messprotokoll. Mehr auf der Seite Qualität.
Werkstoffe für Schmiedeteile
Unlegierter Vergütungsstahl
EN 10083-2
- C45 (1.0503)
Legierter Vergütungsstahl
EN 10083-3
- 42CrMo4 (1.7225)
- 34CrNiMo6 (1.6582)
Einsatzstahl
EN 10084
- 16MnCr5 (1.7131)
Nichtrostender Stahl
EN 10088-3
- X5CrNi18-10 (1.4301)
- X2CrNiMo17-12-2 (1.4404)
Weitere Sorten auf Anfrage. Die Teile werden im geforderten Wärmebehandlungszustand geliefert, zum Beispiel normalgeglüht (+N) oder vergütet (+QT).
Eine feste Größen- oder Gewichtsgrenze gibt es nicht. Senden Sie uns Ihre Zeichnung, wir bestimmen die passende Schmiede für das Teil und bestätigen die Machbarkeit. Toleranzen für Gesenkschmiedeteile werden üblicherweise mit Bezug auf EN 10243-1 vereinbart.
Ist das das richtige Verfahren?
Wann ein anderes Verfahren besser passt
- Gehäuse und Teile mit inneren Kanälen: Sandguss oder Feinguss
- Kleine, komplexe Stahlteile in Serie: Feinguss kann Zerspanung sparen
- Einfache Drehteile in kleinen Mengen: CNC-Drehen aus Stangenmaterial spart die Gesenkkosten
Verwandte Seiten
- CNC-DrehenCNC-Drehteile aus Stahl, Edelstahl, Aluminium und Messing von Zerspanungsbetrieben in der Türkei: Wellen, Bolzen, Buchsen und Flansche, mit Messprotokoll.
- CNC-FräsenCNC-Frästeile aus Stahl, Edelstahl und Aluminium von Zerspanungsbetrieben in der Türkei: Gehäuse, Platten, Halter und bearbeitete Gussteile, mit KMG-Protokoll.
- CNC-SchleifenCNC-Rundschleifen, spitzenloses Schleifen und Flachschleifen von Wellen, Bolzen, Steuerkolben und Platten in der Türkei, meist nach dem Härten, mit Protokollen.
- Ergänzende ArbeitsgängeWärmebehandlung, Verzinken, Pulverbeschichtung, KTL-Beschichtung, Lackierung und Montage von Guss-, Schmiede- und Drehteilen, im selben Auftrag bei QProcess.
- LandmaschinenGetriebegehäuse, Zapfwellen, Naben, Halter, Kontergewichte und Verschleißteile für Landmaschinenhersteller, gefertigt von Herstellern in der Türkei.
- Bau- und BergbaumaschinenBolzen, Buchsen, Naben, Gehäuse, Kontergewichte und Verschleißteile für Hersteller von Bau- und Bergbaumaschinen, gefertigt von Herstellern in der Türkei.
- Nutzfahrzeuge und AutomobilNaben, Halter, Druckgussgehäuse, Wellen und Drehteile für Zulieferer von Nutzfahrzeugen, Anhängern, Automobil und den Ersatzteilmarkt, aus der Türkei.
- Energie und InfrastrukturFlansche, gewalzte Ringe, Wellen, Lager- und Getriebegehäuse, Ventil- und Pumpenteile für Energie- und Infrastrukturtechnik, von Herstellern in der Türkei.
- So arbeiten wirSo läuft ein Projekt mit QProcess: technische Prüfung, Verfahren und Fertigungsplanung, Angebot, Erstmuster, Serie und Lieferung, mit einem Ansprechpartner.
Häufige Fragen
Wann ist Schmieden besser als Gießen?
Schmieden ist die bessere Wahl, wenn das Teil hohe oder wechselnde Lasten trägt, etwa Wellen, Flansche, Hebel oder Zahnradrohlinge, und die Form ohne innere Hohlräume herstellbar ist. Gießen passt besser, wenn das Teil innere Kanäle oder eine komplexe Form hat, zum Beispiel ein Gehäuse. Wir prüfen Zeichnung und Lastfall und schlagen das Verfahren vor.
Was unterscheidet Gesenkschmieden und Freiformschmieden?
Beim Gesenkschmieden wird der Stahl in formgebende Gesenke gepresst; das eignet sich für Serien desselben Teils. Beim Freiformschmieden wird der Stahl zwischen flachen oder einfachen Werkzeugen umgeformt; das eignet sich für große Teile, Wellen und kleine Mengen, weil kein teilespezifisches Gesenk nötig ist.
Liefern Sie Schmiedeteile bearbeitet und wärmebehandelt?
Ja. Schmiedeteile können roh, normalgeglüht oder vergütet, vorbearbeitet oder nach Zeichnung fertig bearbeitet geliefert werden. Wir koordinieren Schmiede, Wärmebehandlung und Zerspanung, und Sie erhalten ein fertiges Teil mit einem Satz Dokumente.
Senden Sie uns Ihre Zeichnung. Sie erhalten ein Angebot in 3 bis 5 Arbeitstagen.
Ihre Zeichnungen werden vertraulich behandelt; NDA auf Anfrage.