
Kum döküm
Kum döküm, sıvı metalin sıkıştırılmış kumdan yapılmış ve katılaşmadan sonra bozulan bir kalıba döküldüğü döküm prosesidir. Dökme demir ve çelik parçalar için en yaygın prosestir; tek parçadan büyük seriye, büyük ve ağır parçalar dahil geniş bir aralıkta kullanılır.
Teklif isteyin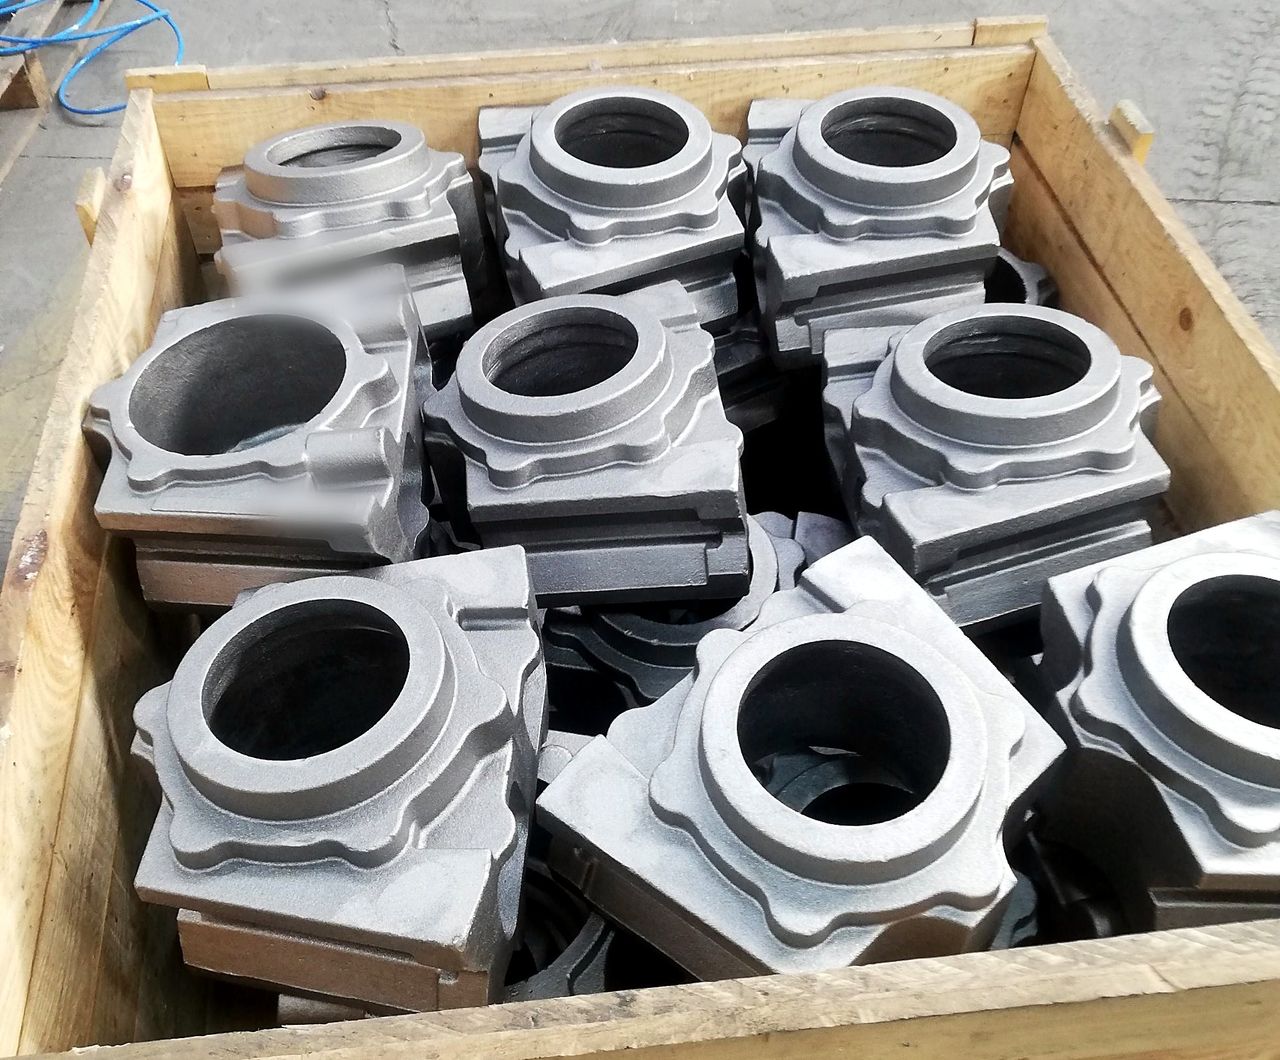
Bir bakışta
Tipik parçalar
- Şanzıman ve aktarma organı gövdeleri
- Pompa gövdeleri ve çarkları
- Vana gövdeleri ve bağlantı parçaları
- Göbekler, fren kampanaları ve volanlar
- Braketler, destekler ve makine şaseleri
- İş ve tarım makineleri için karşı ağırlıklar
- Manifoldlar ve kapaklar
Miktarlar
- Prototip ve yedek parça
- Birkaç adetlik partiler
- Kalıplama hatlarında orta ve büyük seriler
Kontrol
- Her dökümde spektrometreyle kimyasal analiz
- Deney çubuklarında mekanik özellikler
- Sfero dökümde mikroyapı kontrolü
- Şartnameye göre VT, MT, PT, UT veya RT
- Gövdelerde basınç veya sızdırmazlık testi
Belgeler
- EN 10204 3.1 sertifikası
- Ölçü raporu
- İlk numune muayene raporu
Kum döküm nasıl yapılır
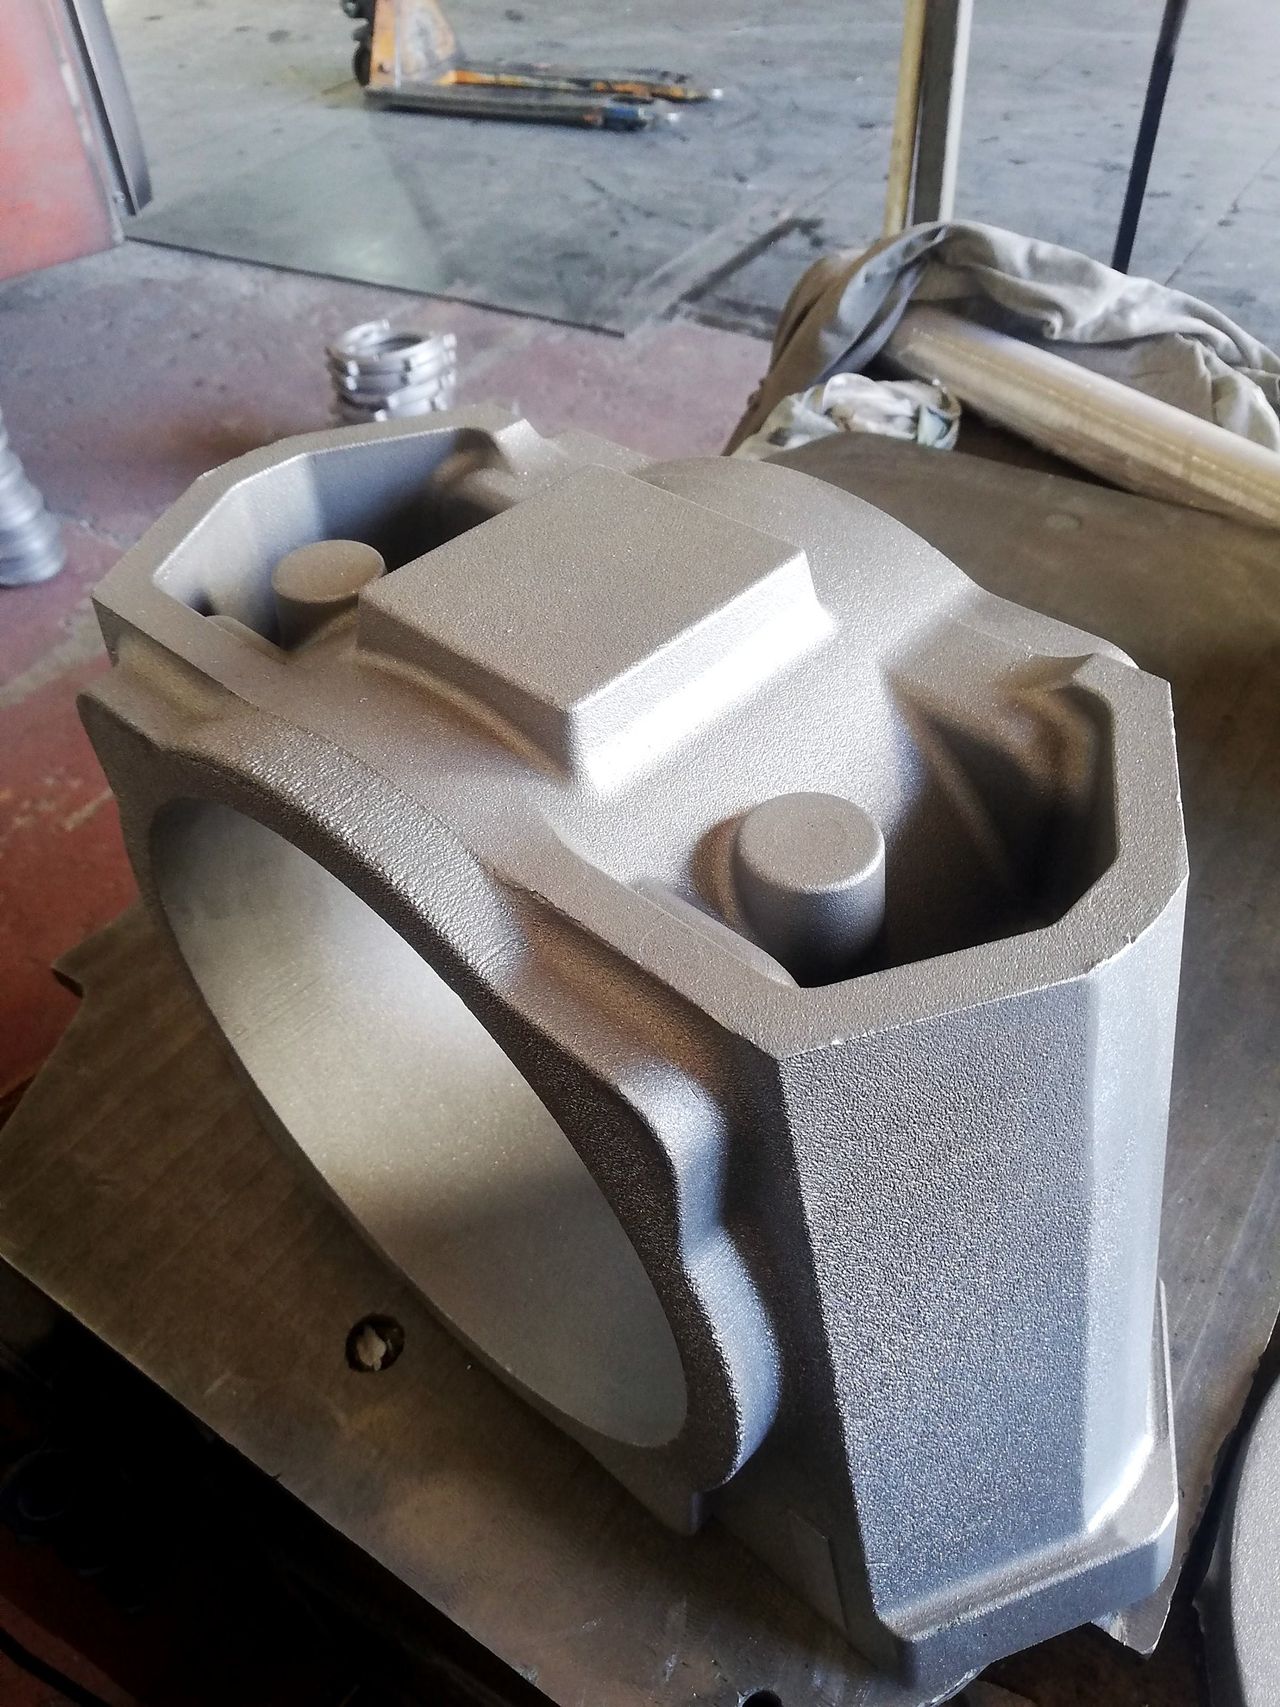
Ahşap, plastik ya da metalden yapılmış parça modeli kalıp kumuna sıkıştırılarak boşluk oluşturulur. Kumdan yapılan maçalar, örneğin bir gövdenin su ceketi gibi iç kanalları oluşturur. Sıvı metal kalıba dökülür. Soğuduktan sonra kum boşaltılır ve parçanın çapağı alınır; yolluklar, besleyiciler ve kalıp ayrım çizgisindeki fazlalıklar temizlenir.
İki kalıplama yöntemi yaygındır:
Yaş kum kalıplama
bentonit ve suyla bağlanır. Orta ve büyük serilerde yatay ya da dikey otomatik kalıplama hatlarında kullanılır.
Kimyasal bağlı kum (furan) kalıplama
daha büyük parçalarda, küçük adetlerde ve ölçü kararlılığı önemli parçalarda kullanılır.
Kum döküm parçalarda kontrol ve belgeler
Her ergitmenin kimyasal bileşimi spektrometreyle kontrol edilir. Mekanik değerler ayrı dökülen ya da parçaya bağlı deney çubuklarında ölçülür. Sfero dökümde mikroyapı, nodülarite ve matris açısından incelenir. Şartnameye göre parçalar gözle, manyetik parçacık (MT), penetrant (PT), ultrasonik (UT) ya da radyografik (RT) muayeneden geçer; gövdelere basınç ya da sızdırmazlık testi yapılır.
Standart belgeler EN 10204 3.1 malzeme sertifikası ve ölçü raporudur. İlk numuneler ilk numune muayene raporuyla birlikte gelir. Ayrıntılar kalite sayfasında.
Kum döküm malzemeleri
Gri dökme demir
EN 1561
- EN-GJL-200
- EN-GJL-250 (GG25)
- EN-GJL-300
Sfero döküm
EN 1563
- EN-GJS-400-15 (GGG40)
- EN-GJS-500-7 (GGG50)
- EN-GJS-600-3 (GGG60)
Çelik döküm
EN 10293
- G20Mn5
- G28Mn6
- ASTM A216 WCB
Paslanmaz çelik döküm
EN 10283
- GX5CrNi19-10 (1.4308)
- GX5CrNiMo19-11-2 (1.4408)
Beyaz dökme demir
EN 12513
- Ni-Hard ve yüksek kromlu kaliteler
Alüminyum
EN 1706
- EN AC-AlSi7Mg0.3
- EN AC-AlSi10Mg
Bakır alaşımları
EN 1982
- CuSn10-C
- CuAl10Fe5Ni5-C
Sabit bir ölçü veya ağırlık sınırı yoktur. Teknik resminizi gönderin; parçaya uygun üretim yolunu belirleyip fizibiliteyi teyit edelim. Ölçü toleransları ISO 8062-3'e göre tolerans sınıfı olarak kararlaştırılır.
Doğru proses bu mu?
Kum döküm ne zaman doğru seçim
- Parça büyük ya da ağırsa
- Adetler düşük veya ortaysa, ya da talep belirsizse ve kalıp maliyeti düşük tutulmak isteniyorsa
- Malzeme dökme demir ya da çelikse. Bu alaşımlar basınçlı dökümle dökülemez
- Parçada kum maçayla oluşturulabilecek iç boşluklar varsa
Ne zaman başka bir proses daha uygun
- İnce cidarlı, yüksek adetli alüminyum parçalar: basınçlı döküm daha ince cidar, daha iyi yüzey ve yüksek adette daha düşük parça maliyeti sağlar
- Küçük ve karmaşık çelik parçalar: hassas döküm nihai ölçüye yakın parça verir, işlemeyi azaltır
- Basit formlu, yüksek yük taşıyan parçalar: dövme daha yüksek mukavemet ve yorulma dayanımı sağlar
- Burç ya da gömlek gibi dönel simetrik parçalar: santrifüj döküm maça kullanmadan yoğun bir yapı verir
İlgili sayfalar
- CNC talaşlı imalatTürkiye'deki atölyelerden CNC torna, freze ve taşlama parçaları, erozyon, lazer ve su jeti kesim parçaları; prototipten seriye, ölçü raporuyla teslim.
- Tamamlayıcı işlemlerDöküm, dövme ve işlenmiş parçalara ısıl işlem, galvaniz, elektrostatik toz boya, KTL kaplama, boya ve montaj; QProcess tarafından aynı siparişte yönetilir.
- Tarım makineleriTarım makinesi üreticileri için şanzıman gövdeleri, kuyruk milleri, göbekler, braketler, karşı ağırlıklar ve aşınma parçaları; Türkiye'deki üreticilerden.
- İnşaat ve maden makineleriİnşaat ve maden makinesi üreticileri için pimler, burçlar, göbekler, gövdeler, karşı ağırlıklar ve aşınma parçaları; Türkiye'deki üreticilerden tedarik.
- Makine ve ekipmanMakine ve ekipman üreticileri için makine şaseleri, gövdeler, miller, dişli taslakları, kılavuzlar ve plastik aşınma parçaları; Türkiye'deki üreticilerden.
- Diğer sektörlerPompa ve vana, hidrolik, raylı sistemler, malzeme taşıma, endüstriyel otomasyon, robotik ve denizcilik için döküm, dövme, işlenmiş ve plastik parçalar.
Sık sorulan sorular
Yaş kum ile kimyasal bağlı (furan) kum döküm arasındaki fark nedir?
Yaş kum kalıplar kil ve suyla bağlanır, orta ve büyük serilerde otomatik kalıplama hatlarında kullanılır. Kimyasal bağlı kalıplar, örneğin furan reçineli kum, daha büyük parçalarda ve küçük adetlerde kullanılır, ölçü kararlılığı daha iyidir. Dökümhane seçimi parça boyutuna ve adede göre yapılır.
Kum döküm küçük adetler için uygun mu?
Evet. Model maliyeti, basınçlı döküm kalıbına ya da hassas döküm kalıbına göre düşüktür. Bu yüzden kum döküm prototip, yedek parça ve birkaç adetlik partilerde çoğu zaman en ekonomik yoldur.
Kum döküm parçaların işlenmesi gerekir mi?
Çoğunlukla evet; rulman yatakları, sızdırmazlık yüzeyleri ve delikler gibi fonksiyonel yüzeylerde. Ham döküm yüzeyi basınçlı ya da hassas dökümden daha pürüzlüdür. Kum döküm parçaları ham ya da teknik resme göre işlenmiş olarak teslim ediyoruz.
Teknik resminizi gönderin. Teklifiniz 3 ila 5 iş günü içinde elinizde.
Teknik resimleriniz gizli tutulur; talep halinde gizlilik sözleşmesi (NDA) imzalanır.