
Moulage en coquille
Le moulage en coquille est un procédé de fonderie dans lequel le métal liquide est coulé dans un moule métallique permanent, par gravité ou sous basse pression. Il donne des pièces plus saines et un meilleur état de surface que le sable, et convient aux pièces en aluminium et en alliages cuivreux, en moyennes et grandes séries, qui doivent être traitées thermiquement ou étanches.
Demander un devis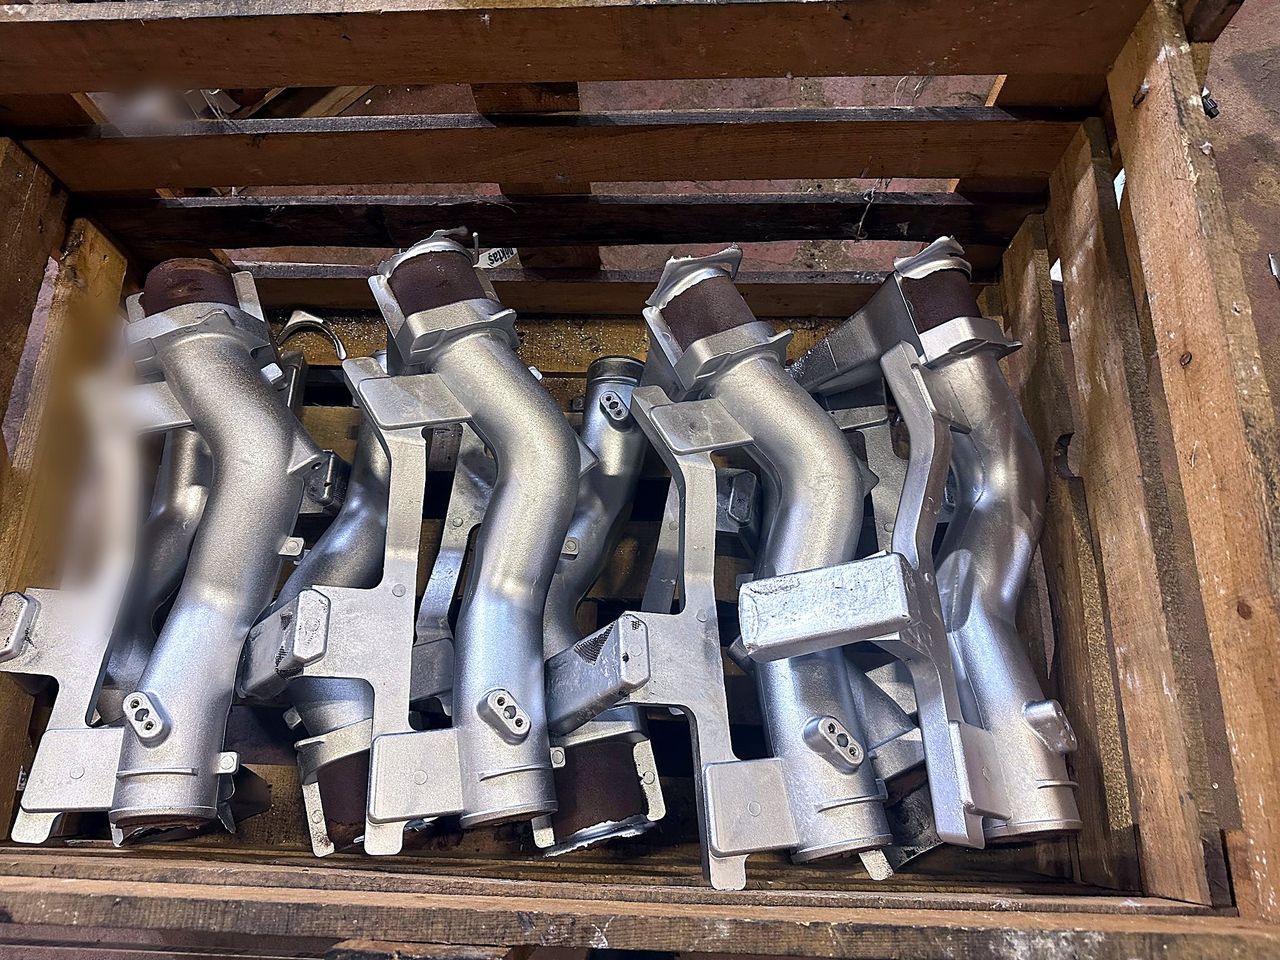
L'essentiel
Pièces types
- Carters et collecteurs en aluminium devant être étanches
- Roues, poulies et roues de pompe
- Pistons et culasses
- Composants hydrauliques et pneumatiques
- Raccords et pièces de robinetterie en laiton et en bronze
Quantités
- Moyennes à grandes séries
Contrôle
- Composition de l'alliage au spectromètre
- Éprouvettes avant et après traitement thermique
- Premier article mesuré en totalité
- Radiographie, PT, étanchéité ou pression si spécifié
Documents
- Certificat EN 10204 3.1
- Traitement thermique enregistré le cas échéant
- Rapport dimensionnel
Principe du moulage en coquille
Le moule métallique, en général en acier à outils ou en fonte, est enduit d’un poteyage réfractaire et préchauffé. Le métal liquide est coulé par gravité, souvent sur une machine basculante, ou poussé par le bas sous basse pression (moulage basse pression). Des noyaux en sable peuvent être placés pour les cavités internes. Comme le moule métallique refroidit le métal rapidement, la structure obtenue est fine et compacte.
Contrôles et documents pour les pièces moulées en coquille
La composition de l’alliage est contrôlée par spectrométrie et les caractéristiques mécaniques sur éprouvettes, avant et après traitement thermique. Les premiers articles sont mesurés intégralement. Selon la spécification, les pièces sont radiographiées pour la porosité, contrôlées par ressuage et testées en étanchéité ou en pression.
Documents standard : certificat de réception 3.1 selon EN 10204, enregistrement du traitement thermique le cas échéant et rapport dimensionnel. Plus d’informations sur la page qualité.
Matières pour le moulage en coquille
Aluminium
EN 1706
- EN AC-AlSi7Mg0.3 (ex-AS7G03)
- EN AC-AlSi10Mg (ex-AS10G)
- EN AC-AlSi12 (ex-AS13)
Alliages cuivreux
EN 1982
- CuZn39Pb1Al-C (laiton)
- CuSn10-C
- CuAl10Fe5Ni5-C
Dans l'EN 1982, le suffixe GM désigne une pièce moulée en coquille, par exemple CuZn39Pb1Al-C-GM. Il n'y a pas de limite fixe de dimensions ou de poids. Envoyez-nous votre plan : nous définissons la gamme de fabrication adaptée à la pièce et confirmons la faisabilité.
Est-ce le bon procédé ?
Quand choisir le moulage en coquille
- La pièce est en aluminium ou en alliage cuivreux, en moyenne ou grande série
- La pièce doit être traitée thermiquement (T6), soudée ou étanche
- Il faut un meilleur état de surface et de meilleures caractéristiques qu'en sable, avec un outillage moins cher qu'en fonderie sous pression
Quand préférer un autre procédé
- Très grandes séries de pièces à parois minces : la fonderie sous pression a des temps de cycle plus courts et permet des parois plus fines
- Petites quantités ou très grandes pièces : le moulage au sable évite le coût d'un moule métallique
- Fonte et acier : la coquille sert surtout aux alliages non ferreux ; voir le moulage au sable
Pages liées
- Usinage CNCPièces tournées, fraisées, rectifiées, électroérosion, découpe laser et jet d'eau, par des ateliers en Turquie, du prototype à la série, avec contrôle.
- Opérations complémentairesTraitement thermique, galvanisation, thermolaquage, cataphorèse, peinture et assemblage de pièces moulées, forgées et usinées, dans la même commande.
- Machines et équipementsBâtis, carters, arbres, ébauches d'engrenages, guides et pièces d'usure en plastique pour constructeurs de machines et d'équipements, fournis depuis la Turquie.
- Véhicules industriels et automobileMoyeux, supports, carters sous pression, arbres et pièces tournées pour équipementiers poids lourds, remorques, automobile et après-vente, depuis la Turquie.
- Autres secteursPièces moulées, forgées, usinées et plastiques pour pompes et robinetterie, hydraulique, ferroviaire, manutention, automatismes, robotique et naval.
Questions fréquentes
Quelle différence entre moulage en coquille et fonderie sous pression ?
En coquille, le métal remplit le moule par gravité ou sous basse pression, alors que la fonderie sous pression l'injecte à grande vitesse et sous forte pression. Les pièces en coquille sont plus saines et peuvent être traitées thermiquement et soudées. La fonderie sous pression permet des parois plus minces et des cadences plus élevées en grande série.
Peut-on traiter les pièces en coquille à l'état T6 ?
Oui. Des alliages comme l'EN AC-AlSi7Mg0.3 (ex-AS7G03) sont couramment coulés en coquille puis traités T6 pour gagner en résistance. C'est l'une des principales raisons de préférer la coquille à la fonderie sous pression.
Peut-on obtenir des pièces creuses en coquille ?
Oui. Les cavités internes sont formées par des noyaux en sable placés dans le moule métallique. On parle parfois de moulage en coquille avec noyaux sable, une solution courante pour les carters et les collecteurs.
Envoyez votre plan. Vous recevez un devis sous 3 à 5 jours ouvrés.
Vos plans sont traités de manière confidentielle ; NDA sur demande.